英語
 スペイン語
 ポルトガル語
 ロシア語
 アラビア語
 フランス語
 ドイツ語
 中国語
 日本語
 韓国語


内視鏡用防水コネクタおよび組立部品
多ピン防水コネクタ、ケーブルインターフェース、調整された内視鏡サブアセンブリ向けに設計されたこれらのカスタム成形部品は、機能的な形状と生産準備済みの部品設計を組み合わせています。成形計画は、正確なピンとコネクタの位置合わせ、安定したシール溝とオーバーモールドインターフェース、組み立てられた部品を通る保護されたケーブル配線を中心に策定されます。樹脂選定、ゲート位置、パーティングライン、検査ポイントは、嵌合部品、使用環境、予想生産量に合わせて調整されます。
製品概要
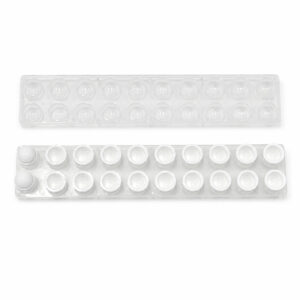
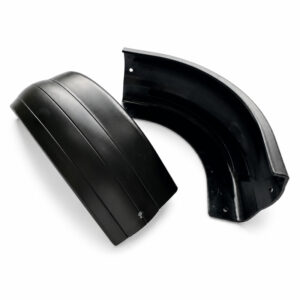
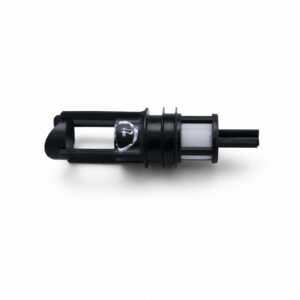
内視鏡コネクタ部品は、位置決め機能、シールインターフェース、組立クリアランスをコンパクトな部品に統合します。JingZhanは、お客様のコネクタ設計と嵌合部品に合わせて金型と成形プロセスを開発します。防水という言葉は意図された組立機能を表すものであり、図示されたすべての品目に対する認証された定格ではありません。シール性能は、定義された組立製品試験によって確立されなければなりません。 設計と製造 シールを位置決めまたは圧縮する面と直径を特定します。これらの箇所における表面状態、許容バリ、寸法合格基準を合意します。成形ハウジングを単独で判断するのではなく、実際のシール、相手部品、締結方法を試作レビューに含めます。 組立スタックに対して穴位置、コネクタキャビティ、インサート座を確認します。インサートが必要な場合は、その材料、保持方法、供給責任を指定します。インサート成形または後付け設置は、写真から推測するのではなく、個別に評価して見積もります。 開口部やリブ周辺のゲート、ベント、肉厚遷移を検討します。実用的な範囲で、ウェルドラインやエジェクターマークを合意した重要領域から遠ざけます。試作サンプルは、ショートショット、バリ、変形、および組立を妨げる可能性のある形状について検査する必要があります。 意図する洗浄薬液、温度、圧力、曝露時間を提供すること。認定前に、漏れ試験、試験治具、合格基準を定義すること。裏付けとなるプロジェクト証拠がない限り、IP等級、浸漬寿命、滅菌適合性は付与されない。 技術仕様 生産および繰り返し供給 金型サポートは、キャビティ詳細にCNC加工とEDMを使用し、その後、提供された50~500トン設備範囲から選択された機械で射出成形を行うことができます。位置決めおよびシール機能に対してCMMまたは光学検査を計画できます。専用の漏れ試験または機能試験には、別途合意された治具、手順、責任が必要です。設備リストだけでは検証が確立されません。 リリース前に、図面改訂、樹脂グレード、承認サンプル、品質重要特性を合意する。材料ロットと成形条件を記録し、初回品を検査し、指定がある場合はキャビティ識別を使用する。梱包、サンプリング、変更承認を定義し、後続の納品が同じベースラインと比較できるようにする。金型メンテナンスと交換インサートは、実際の生産需要に基づいて計画する必要がある。 金型投資は個片価格とは別に見積もられる。年間需要とリリース数量を共有することで、キャビティ数、調達、バッチコストをまとめて検討できる。 関連アプリケーション 顧客設計の電子内視鏡アセンブリ内のコネクタハウジングおよびインターフェースボディ。 反復可能な位置決めと制御されたシール接触形状を必要とする計器ケーブルおよびモジュールインターフェース。 関連する検査システムのコネクタおよびプラスチックインターフェース部品。それぞれ独自の環境要件に従う。 These photographs show manufactured component examples, not finished medical devices. 医療 suitability, biocompatibility, cleaning or sterilisation compatibility and device approval require a defined project scope and customer validation; they are not implied by appearance or resin name. 図面と供給要件についてご相談ください。 CAD、樹脂の希望、重要形状、年間需要量、およびリリース数量を送付してください。 当社のエンジニアリングチームにお問い合わせください →制御された嵌合とシールインターフェースのために開発されたコネクタ部品
主要な加工要件
シールランドと嵌合形状
開口部とインサート位置
複雑な断面周辺の充填
実際の曝露に基づく検証
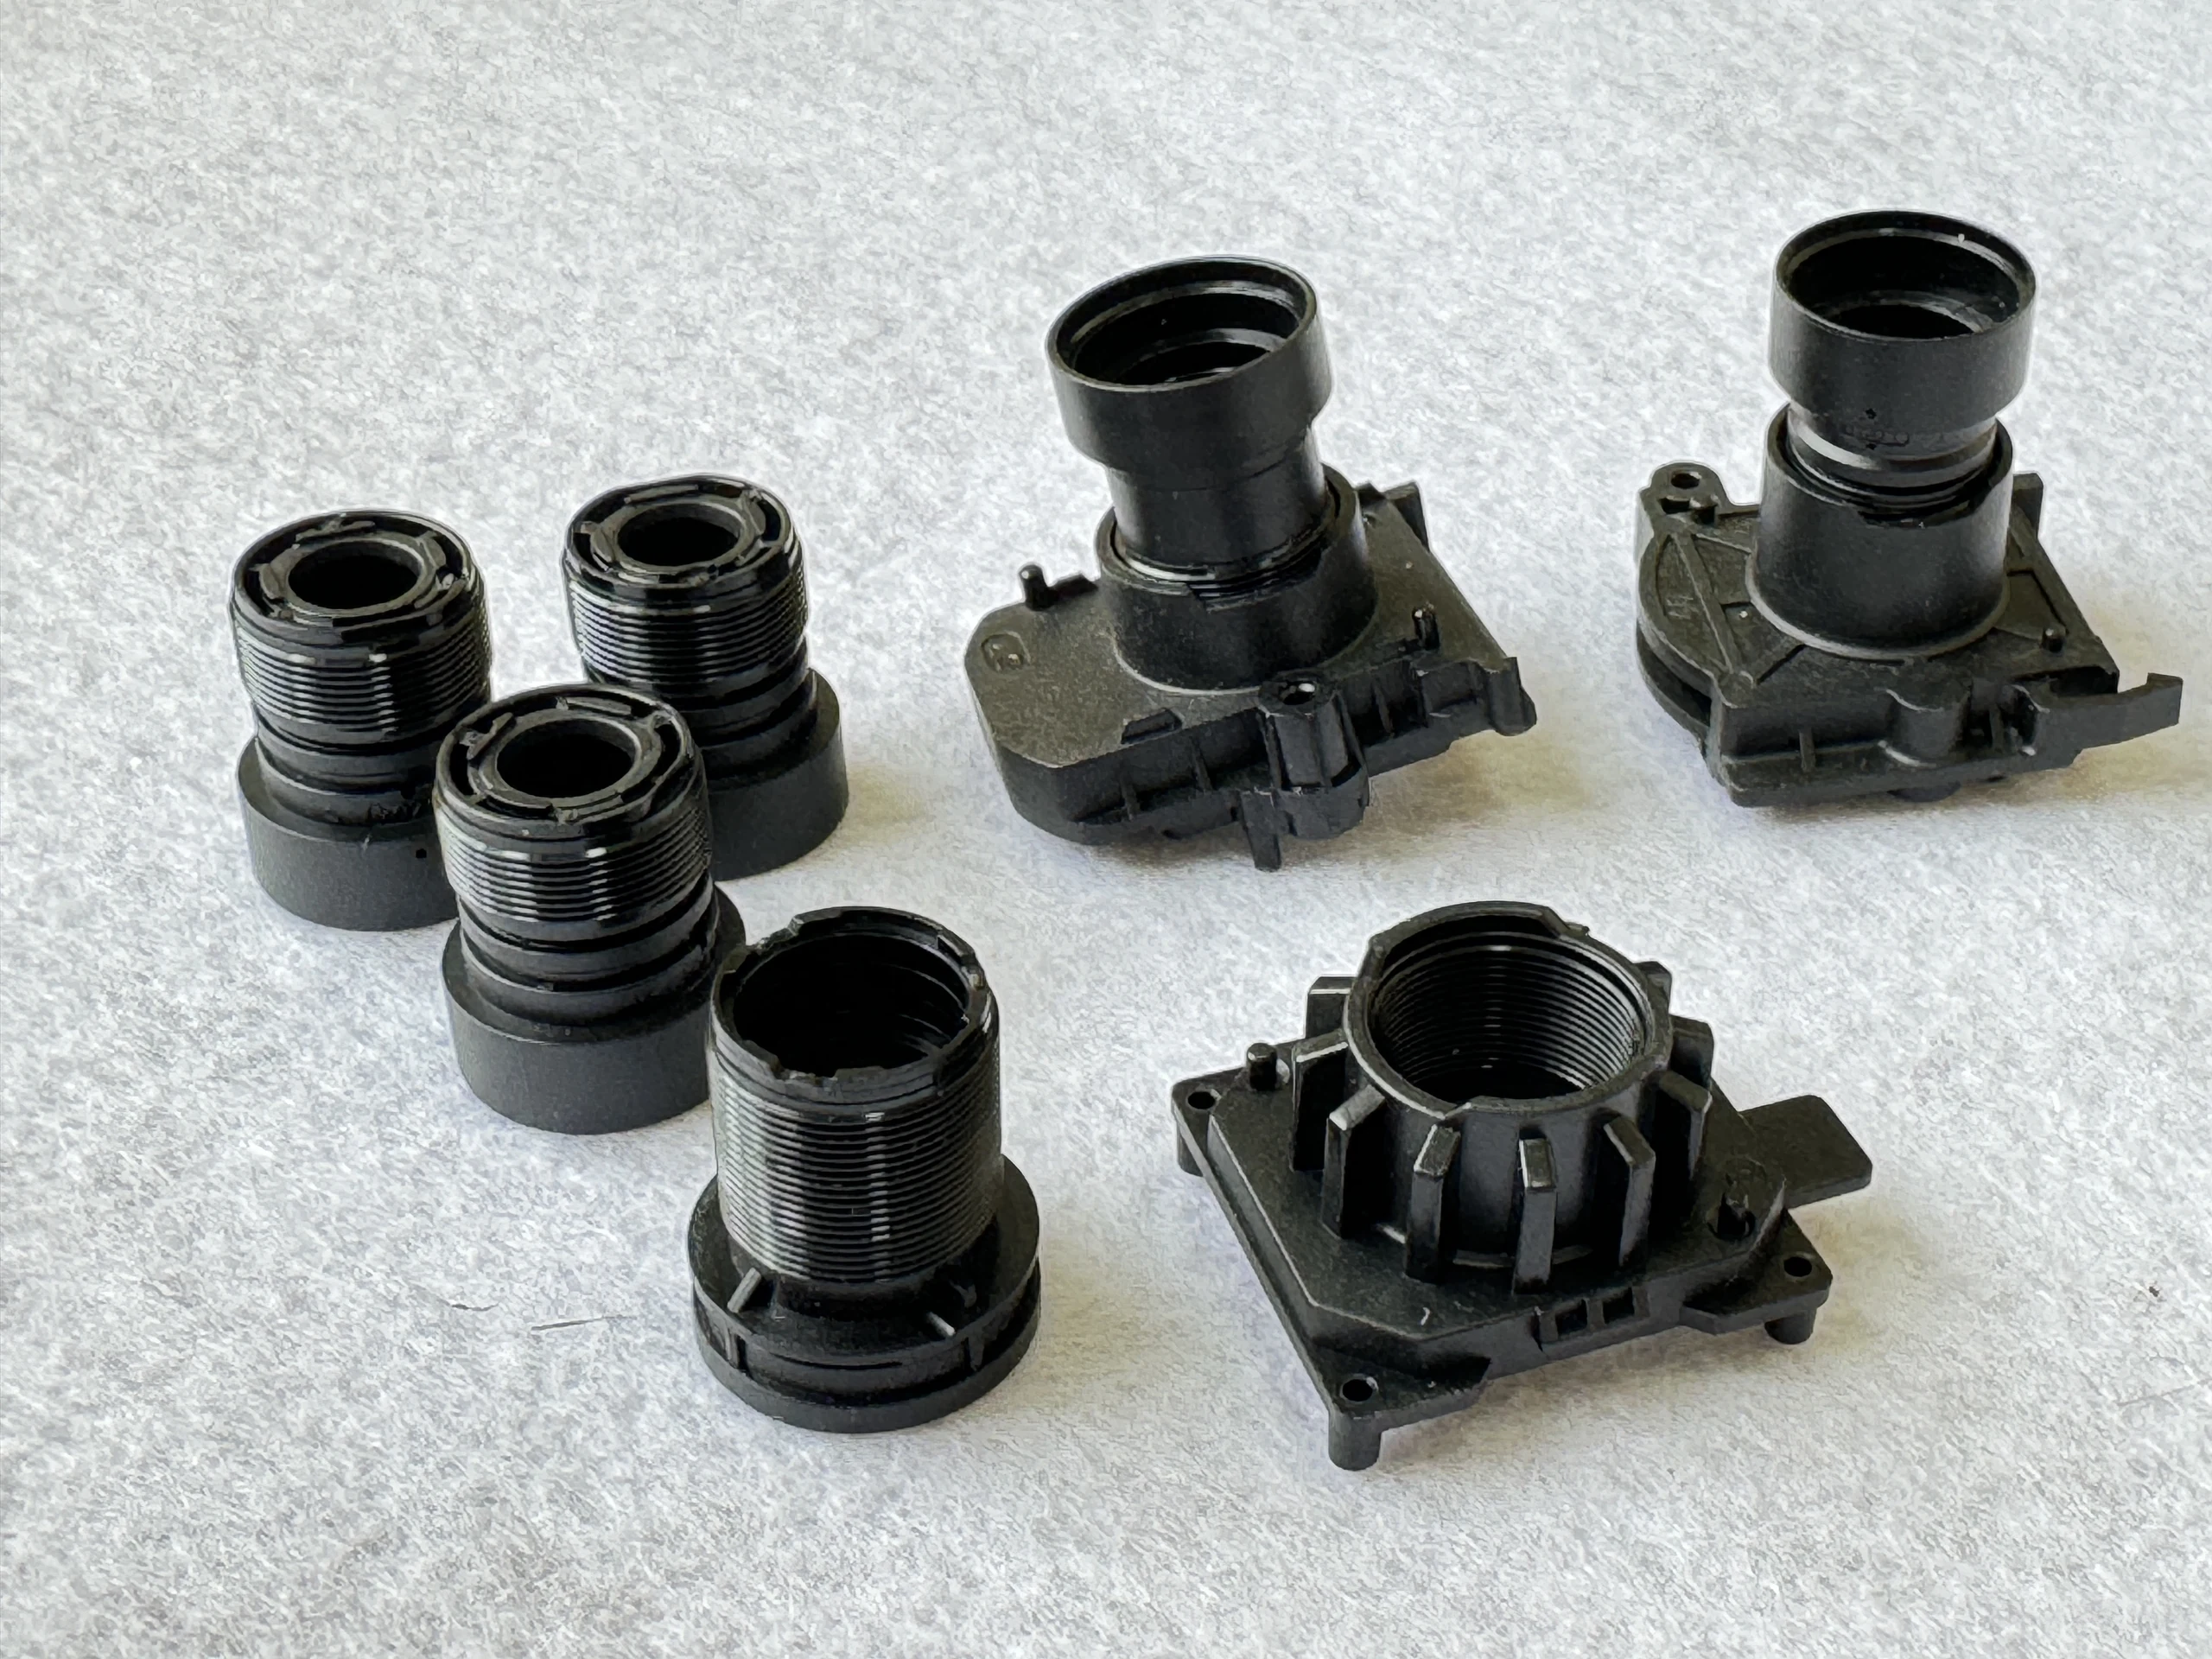
お客様の部品について合意されたパラメータ
パラメータ
プロジェクト仕様
プロセス範囲
カスタム成形コネクタボディおよび関連するプラスチック組立部品。
樹脂グレード
機械的、化学的、寸法的ニーズに基づいて選定されたエンジニアリング樹脂。
シーリングインターフェース
顧客定義のシールランド、溝、相手側形状。
コネクタレイアウト
承認されたCADに対する開口部の数、位置、寸法。
インサート要件
材質, position and retention agreed; additional operations separately scoped.
公差
フィーチャーごとに指定し、データムシステムと検査方法を伴う。
漏れ試験範囲
組立設計に対して定義された試験条件と合格基準。
梱包
シール面、接触領域、および特定されたコンポーネントセットの保護。
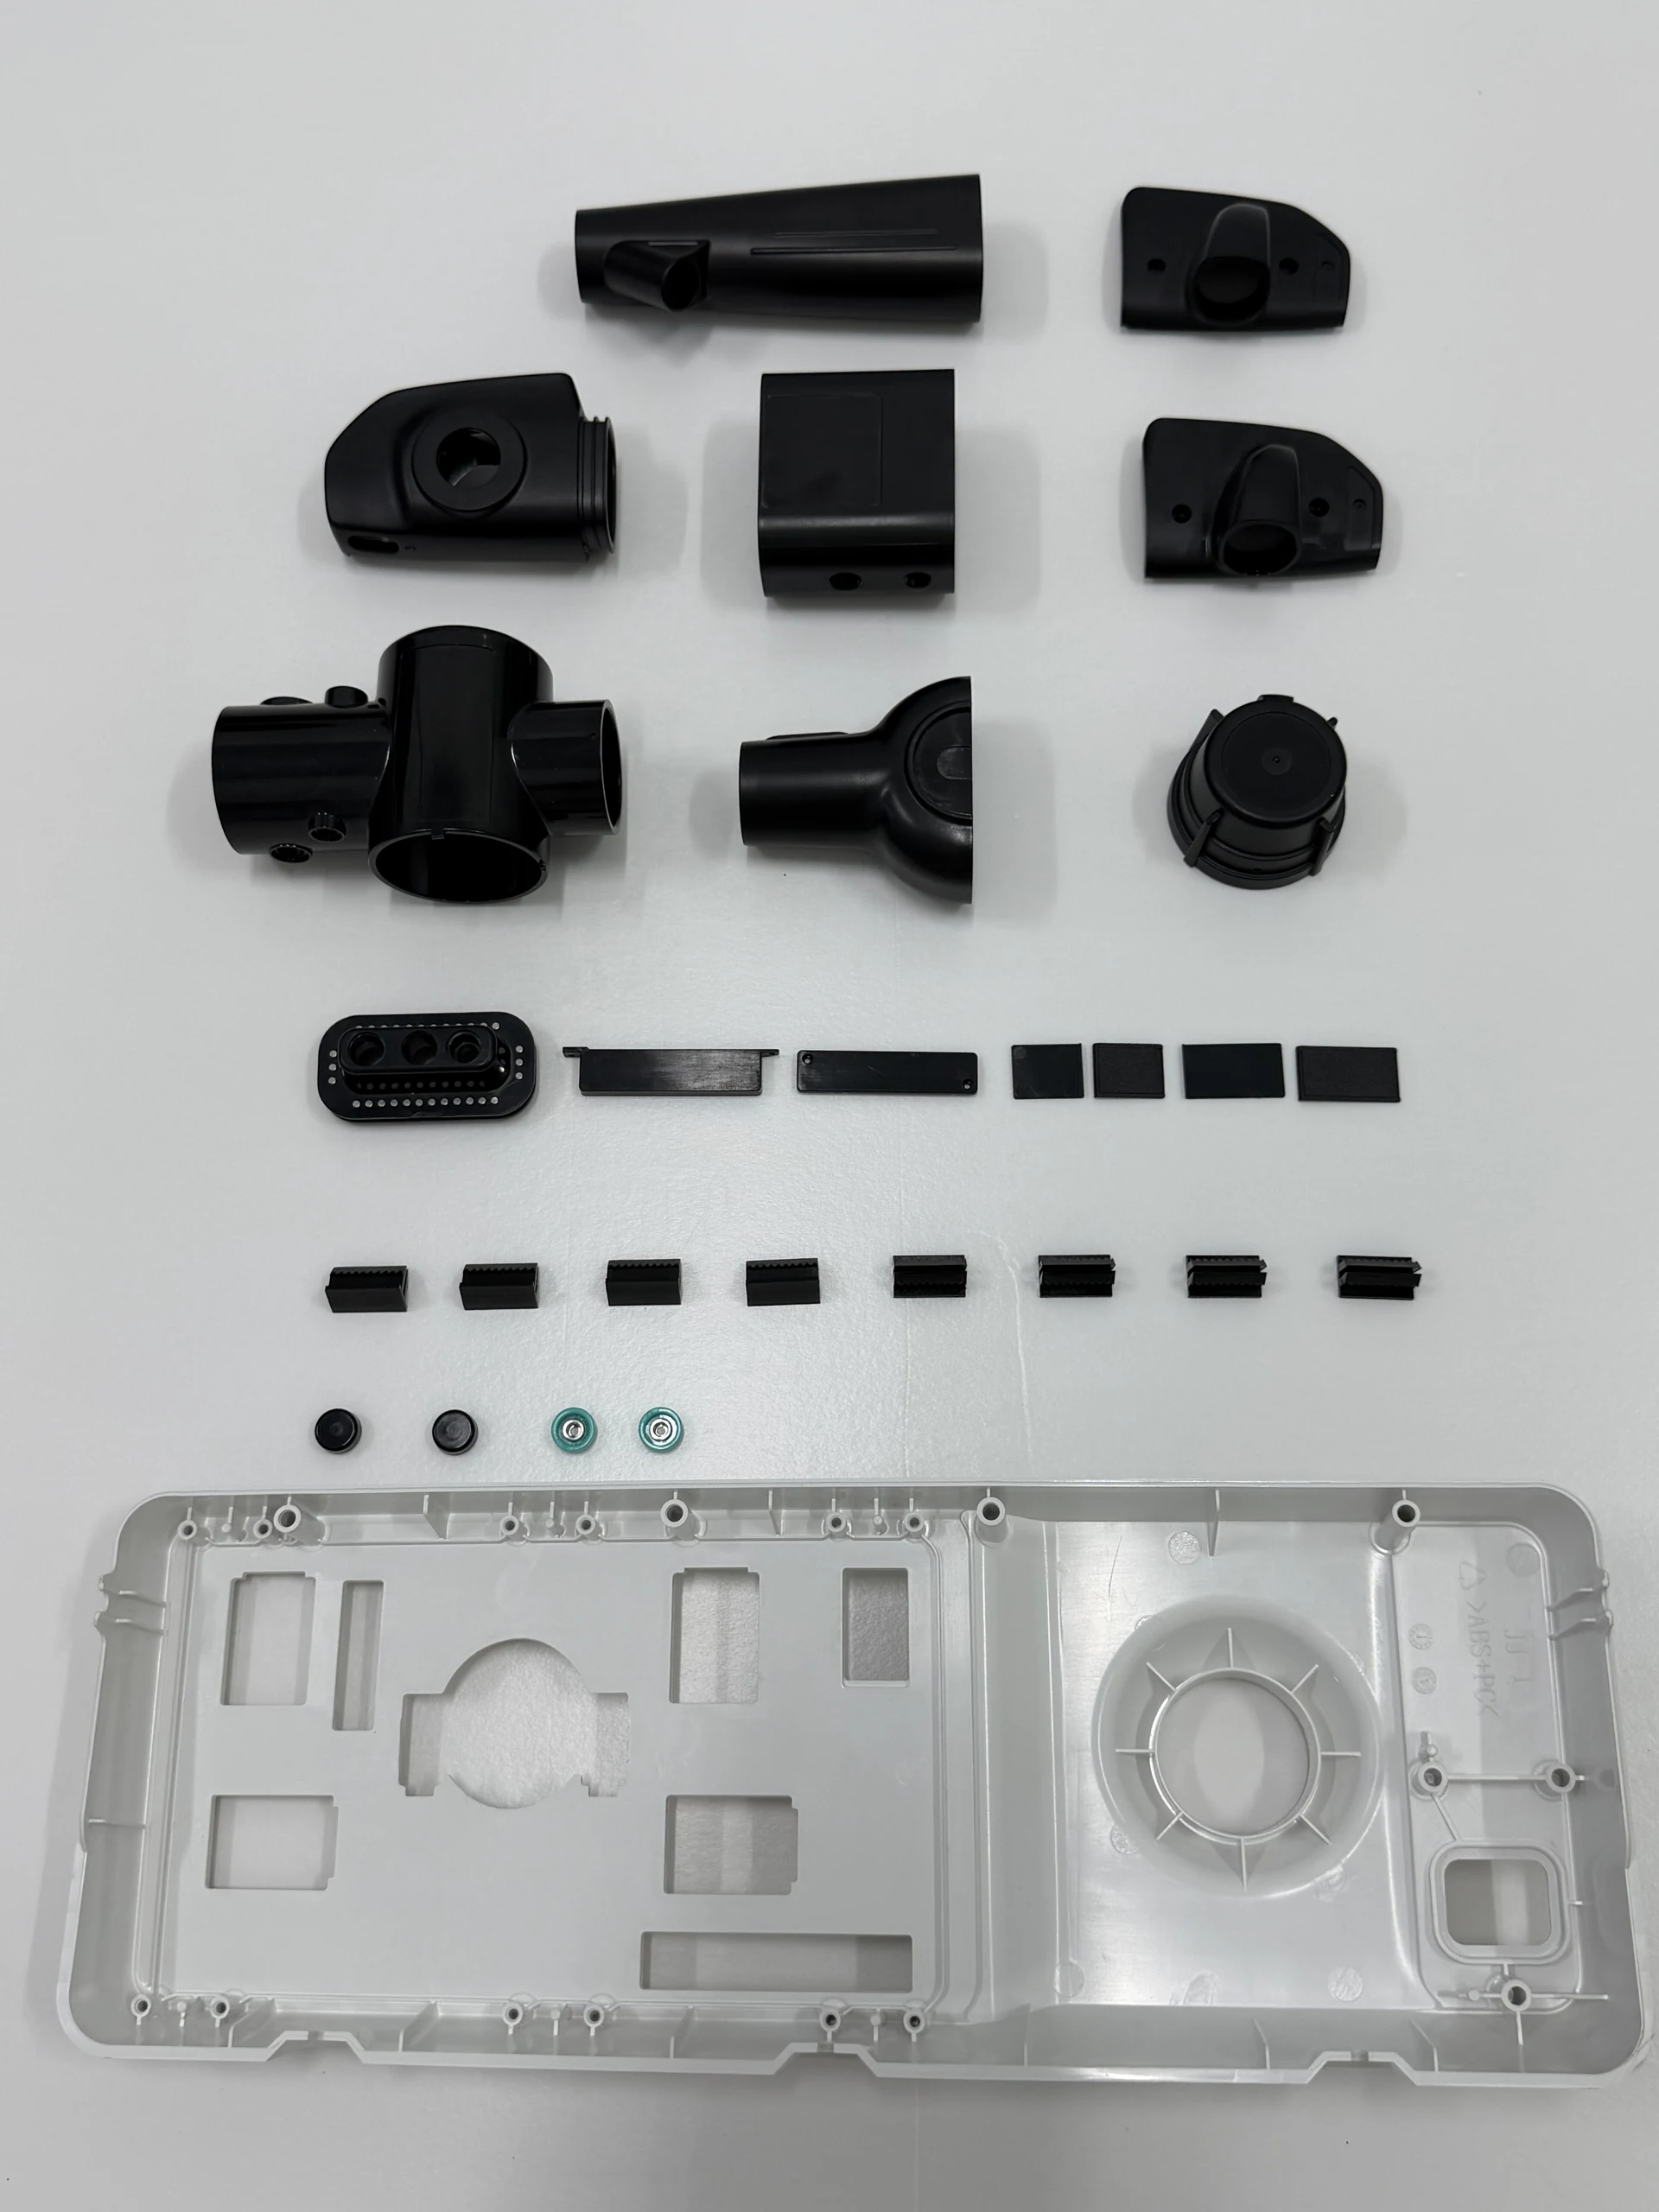
設備、リードタイム、注文計画
計画項目
見積の根拠
DFMレビュー
完全な図面と要件の提示後、目安として3~5営業日。
新しい金型
金型設計承認および商業リリース後、最初の金型試作まで目安として6~8週間。修正および顧客検証は別途。
注文数量
初期見積計画の基準:部品番号、樹脂、色ごとに500個のパイロットまたは1,000個のリピートバッチ。プロジェクト見積の対象となります。
繰り返し注文
材料と生産枠が確定した後、目安として10~15営業日。顧客による認定、特殊加工、輸送は別途。
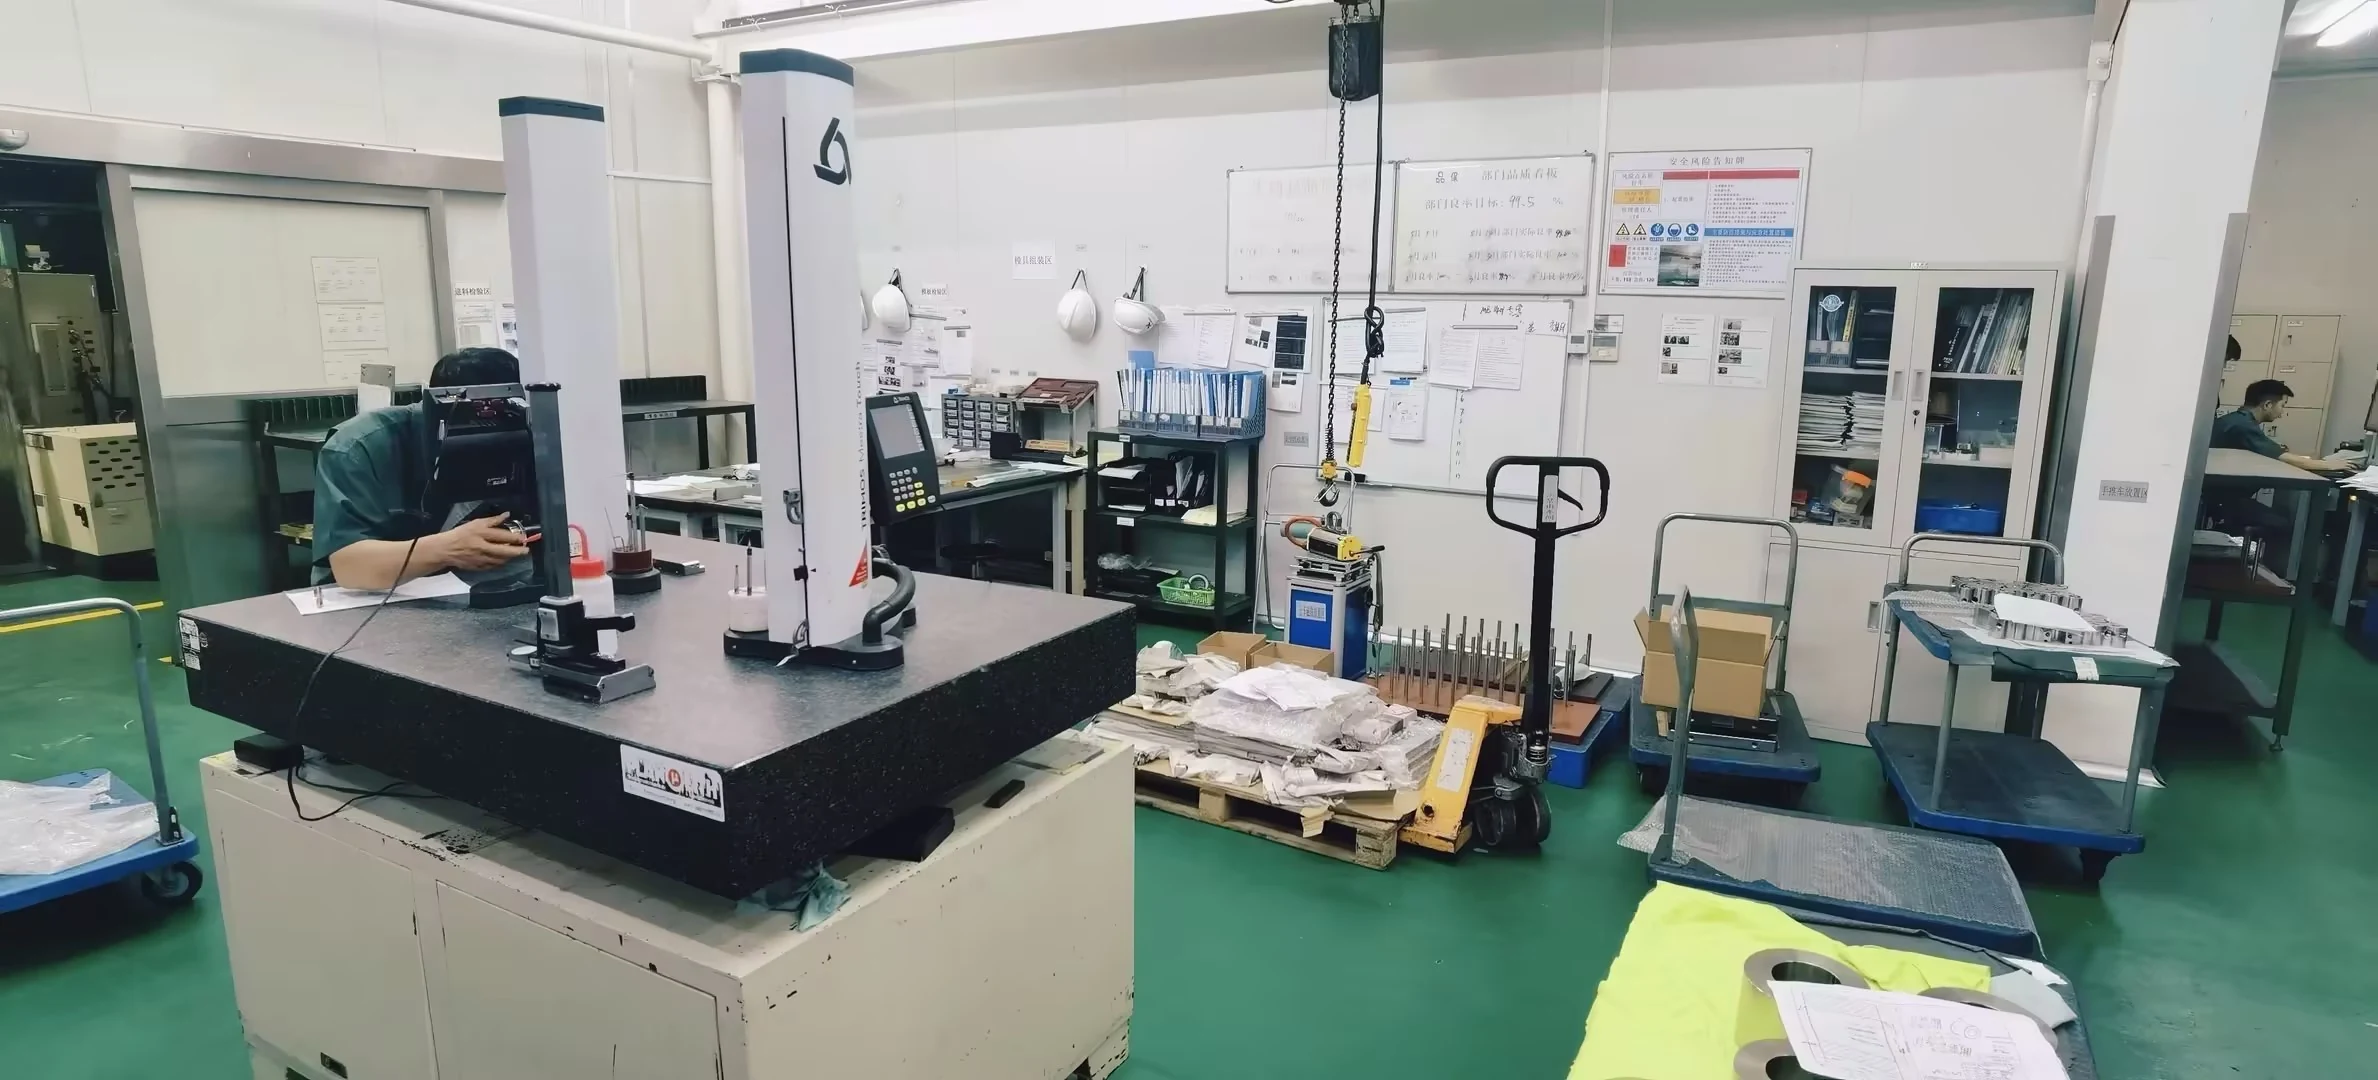
承認されたベースラインでリピート注文を維持
これらの部品を使用できる場所
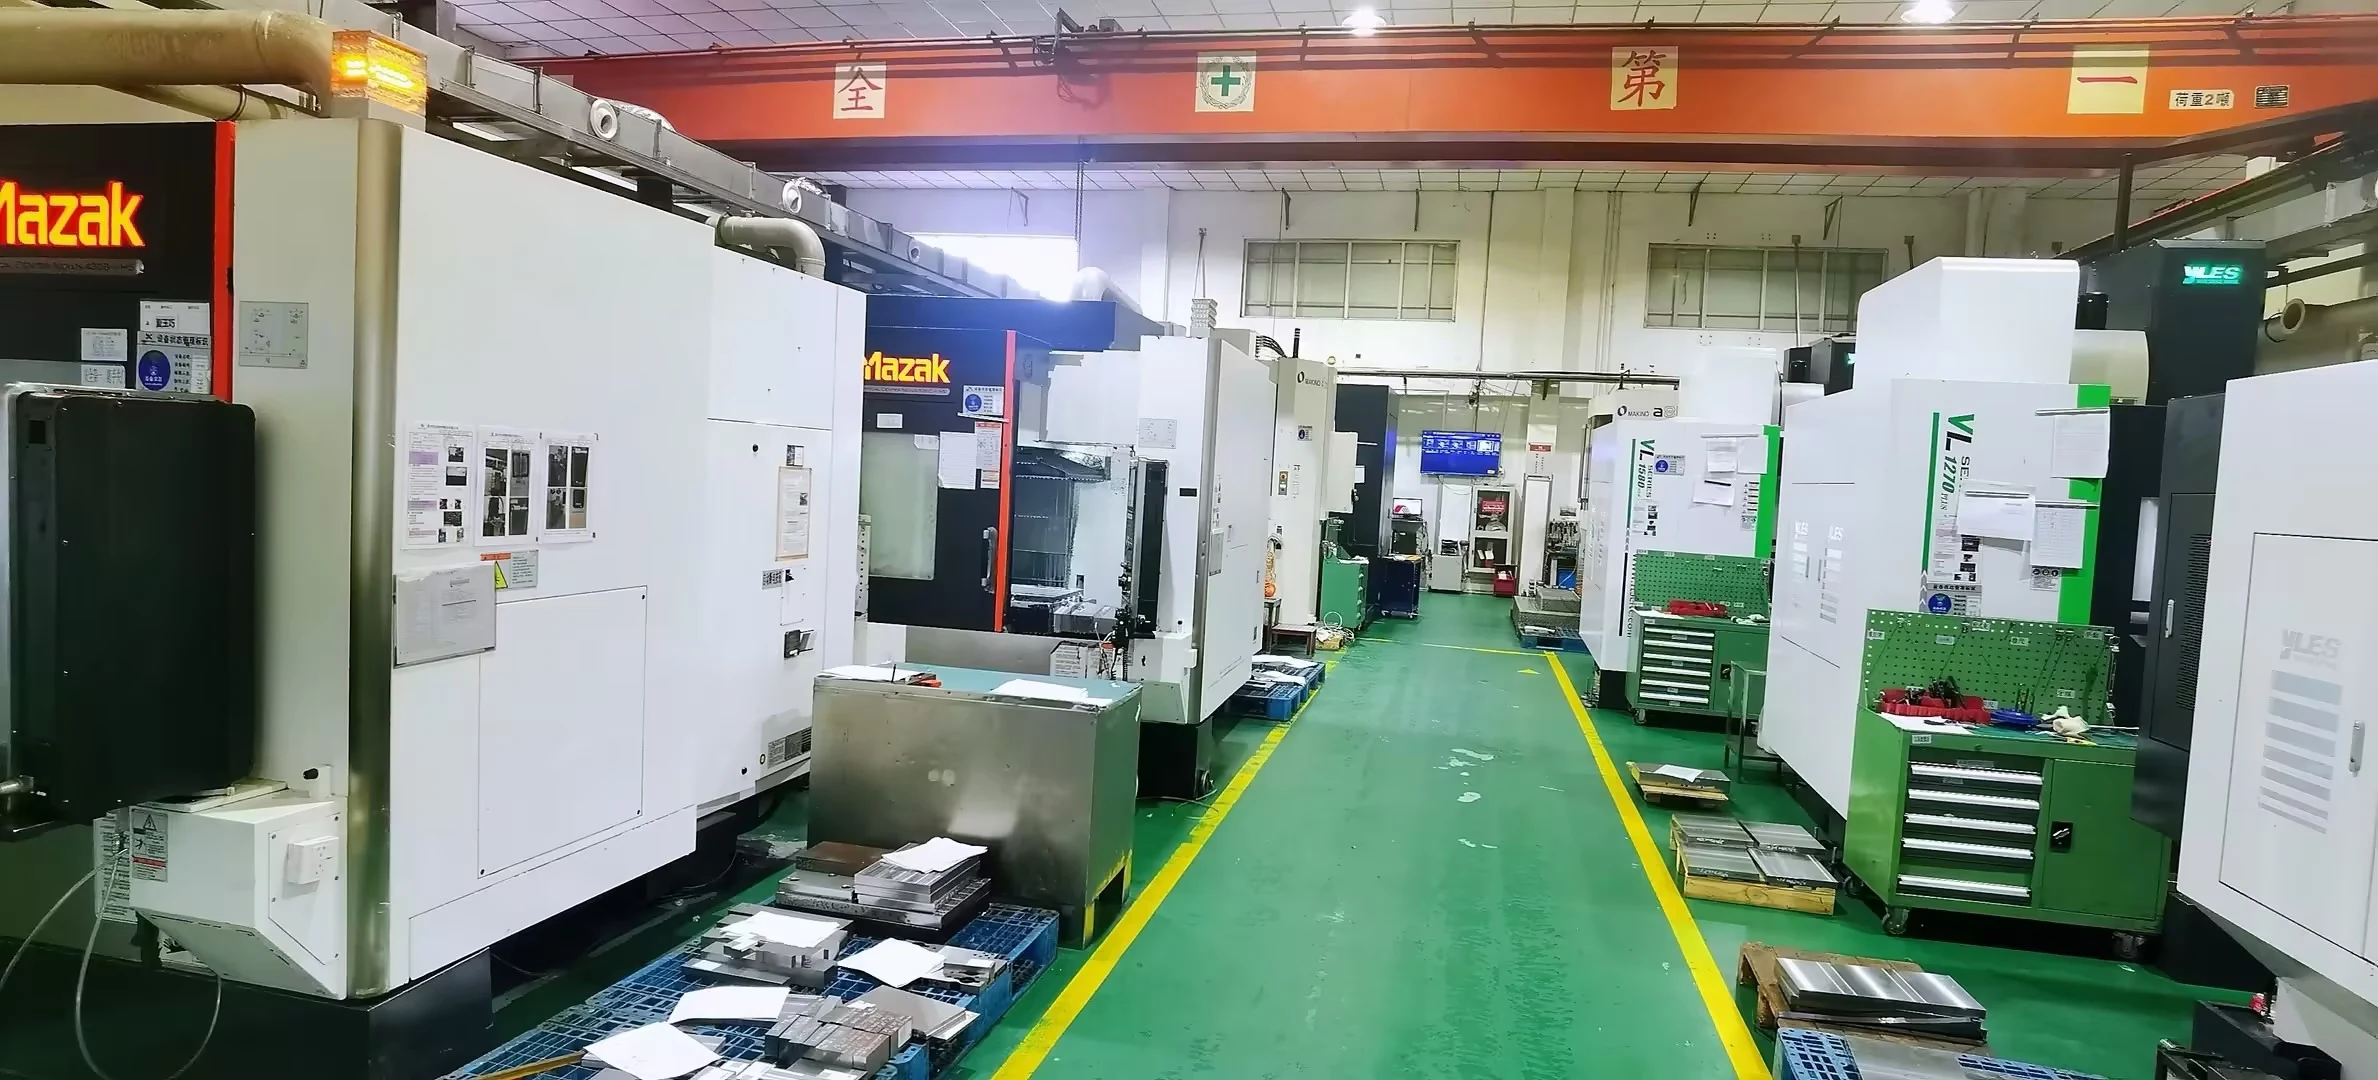
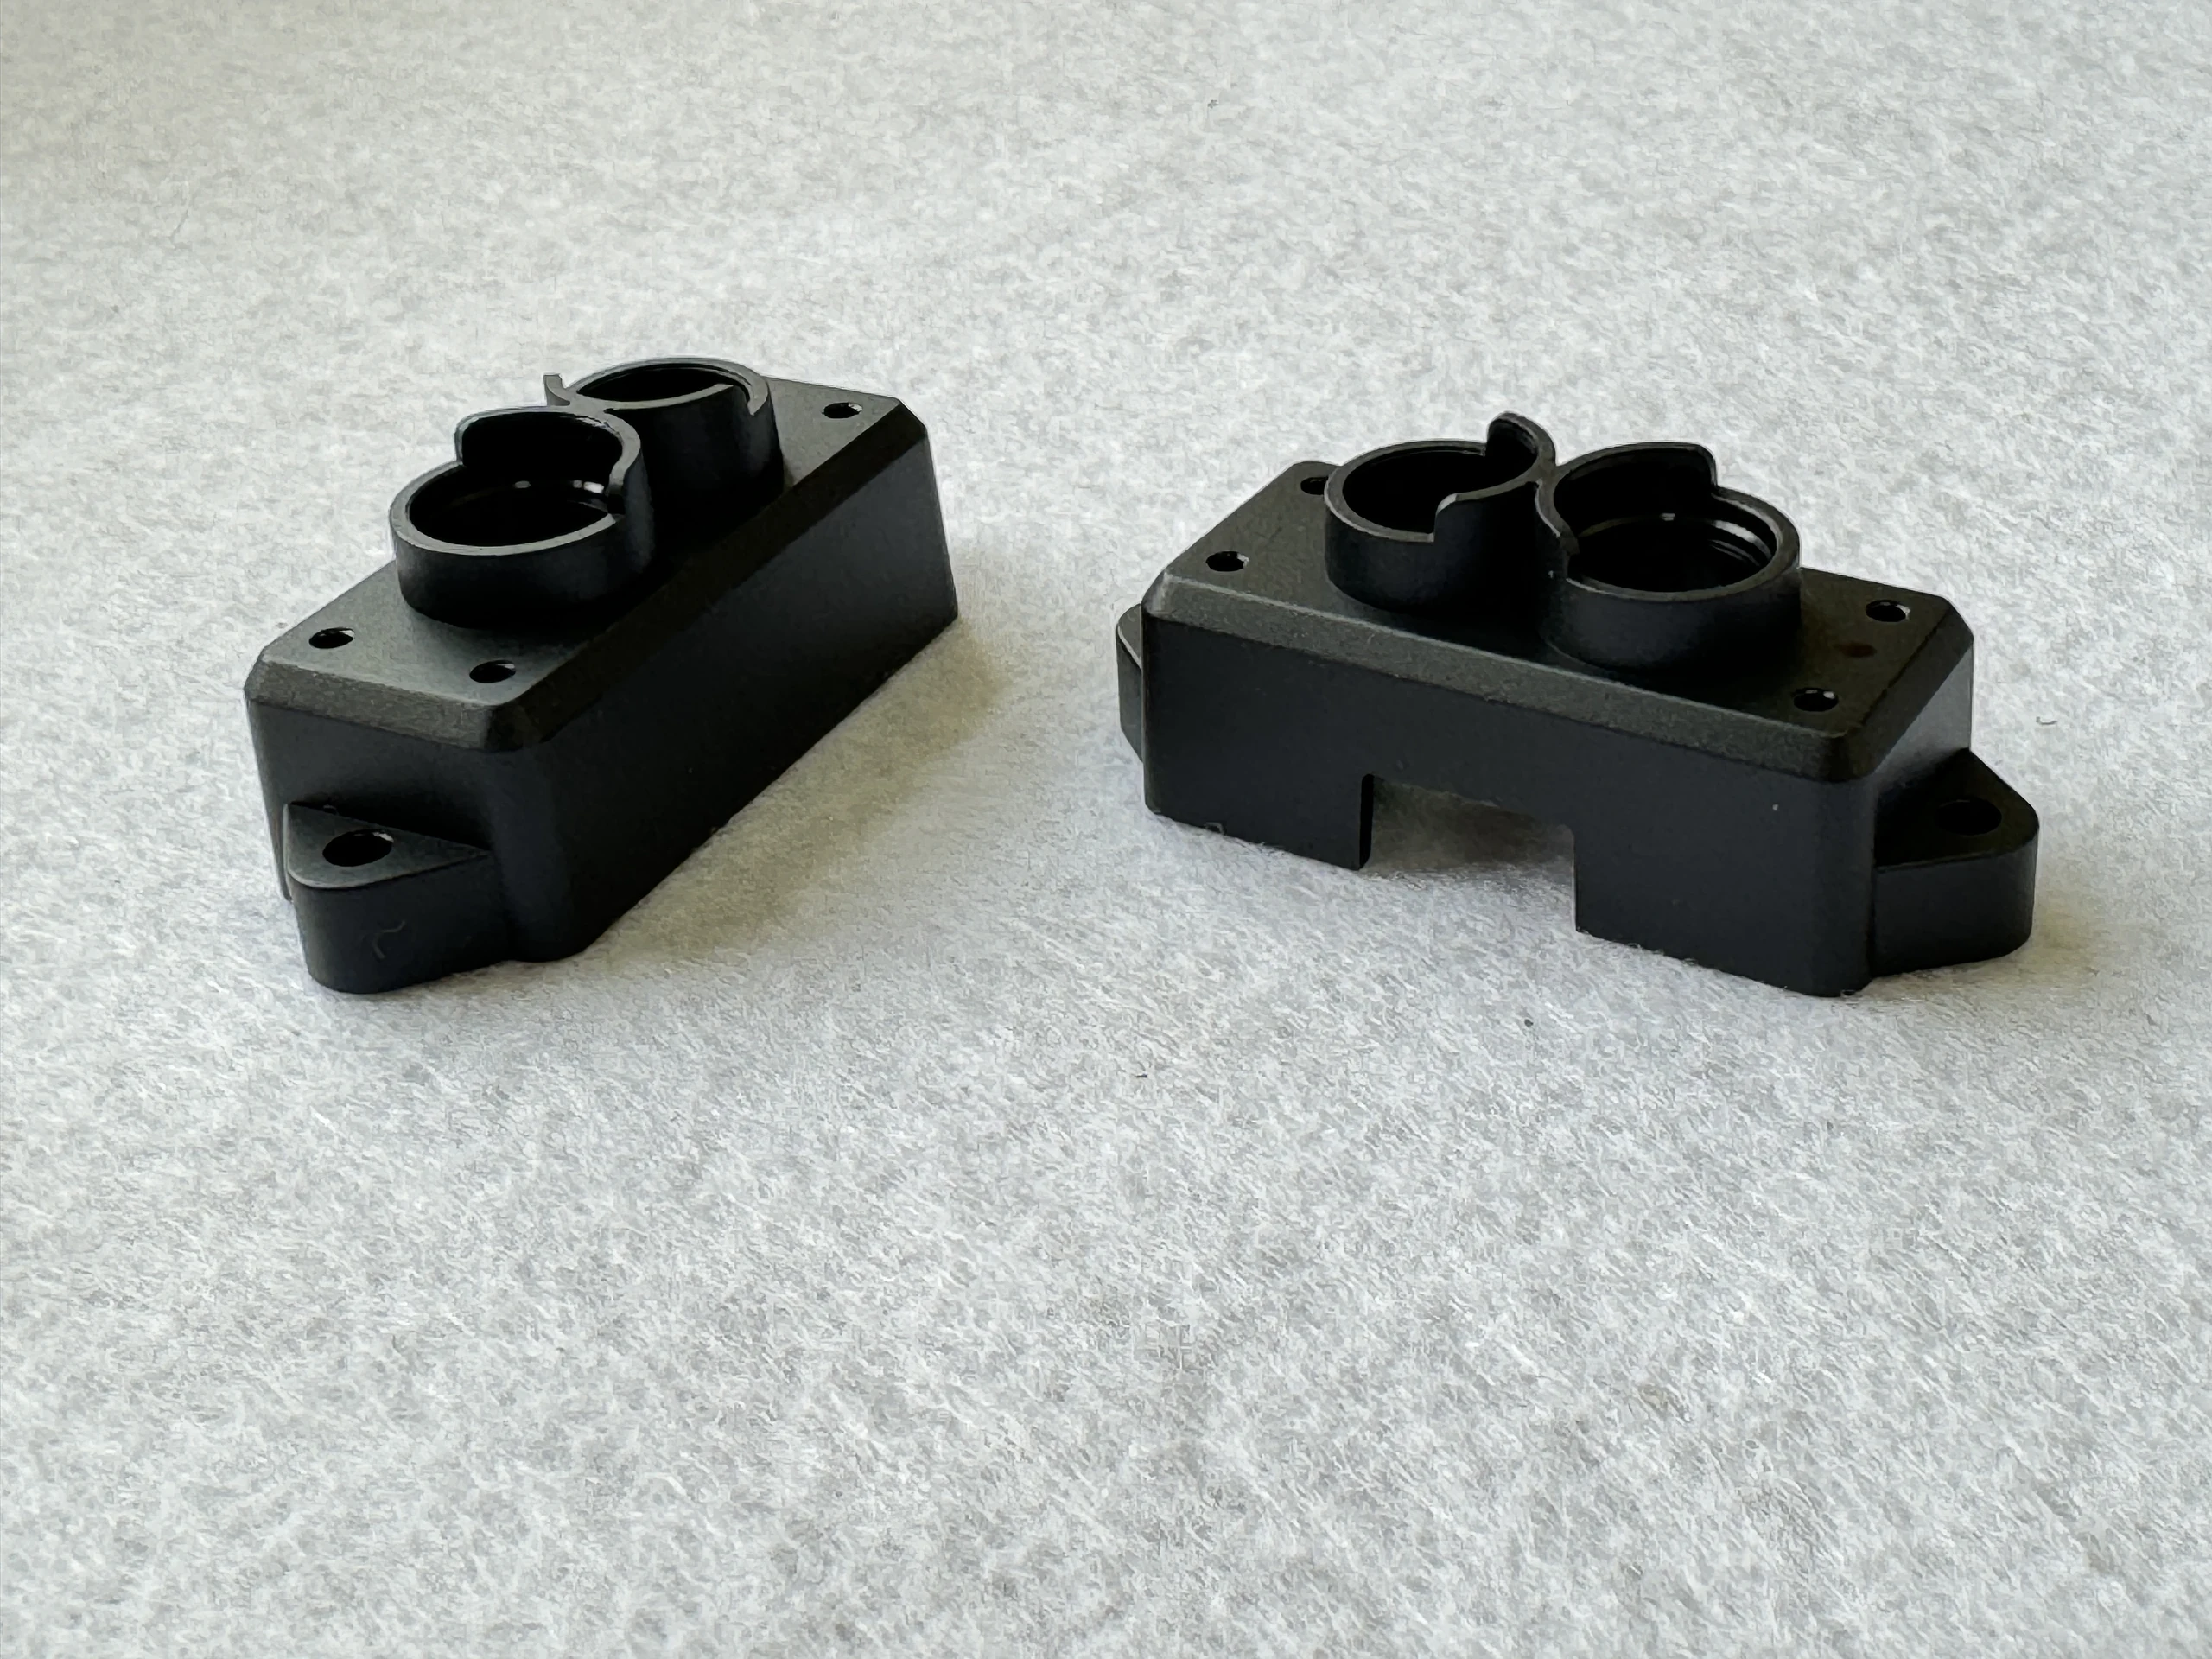
技術仕様
| 工程 | カスタム精密プラスチック射出成形 |
|---|---|
| 製品グループ | 内視鏡用防水コネクタおよび組立部品 |
| 主な用途 | マルチピン防水コネクタ、ケーブルインターフェース、連動する内視鏡サブアセンブリ |
| 材料オプション | デバイスの組み立ておよび洗浄要件に合わせて選定されたPC/ABS、ABS、PA、POM、TPE、その他のエンジニアリング樹脂 |
| エンジニアリングの焦点 | 正確なピンおよびコネクタの位置合わせ、安定したシーリング溝とオーバーモールド界面、組み立て部品を通る保護されたケーブル配線 |
| プロジェクトサポート | DFMレビュー、金型設計、金型試作、組立検証、量産 |
| カスタマイズ | 形状、色、テクスチャ、樹脂、インサート、包装はプロジェクト要件に合わせて開発可能 |
おすすめ製品
世界中の業界リーダーが信頼する高精度射出成形部品をご覧ください。