 英語
 スペイン語
 ポルトガル語
 ロシア語
 アラビア語
 フランス語
 ドイツ語
 中国語
 日本語
 韓国語


精密射出成形部品
厳しい公差とプレミアムグレードの材料で製造された高精度射出成形部品。自動車、医療、電子、包装、産業用途に最適。特注金型設計、迅速な試作、量産に対応します。
製品概要
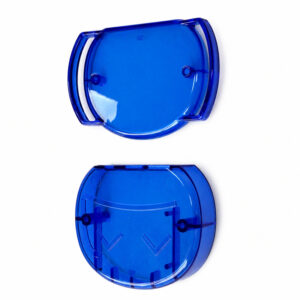
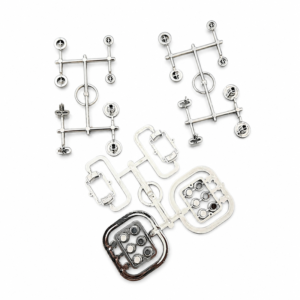
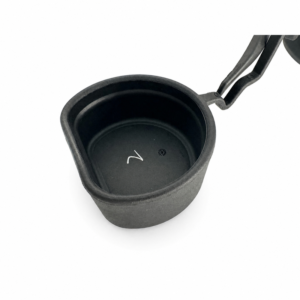
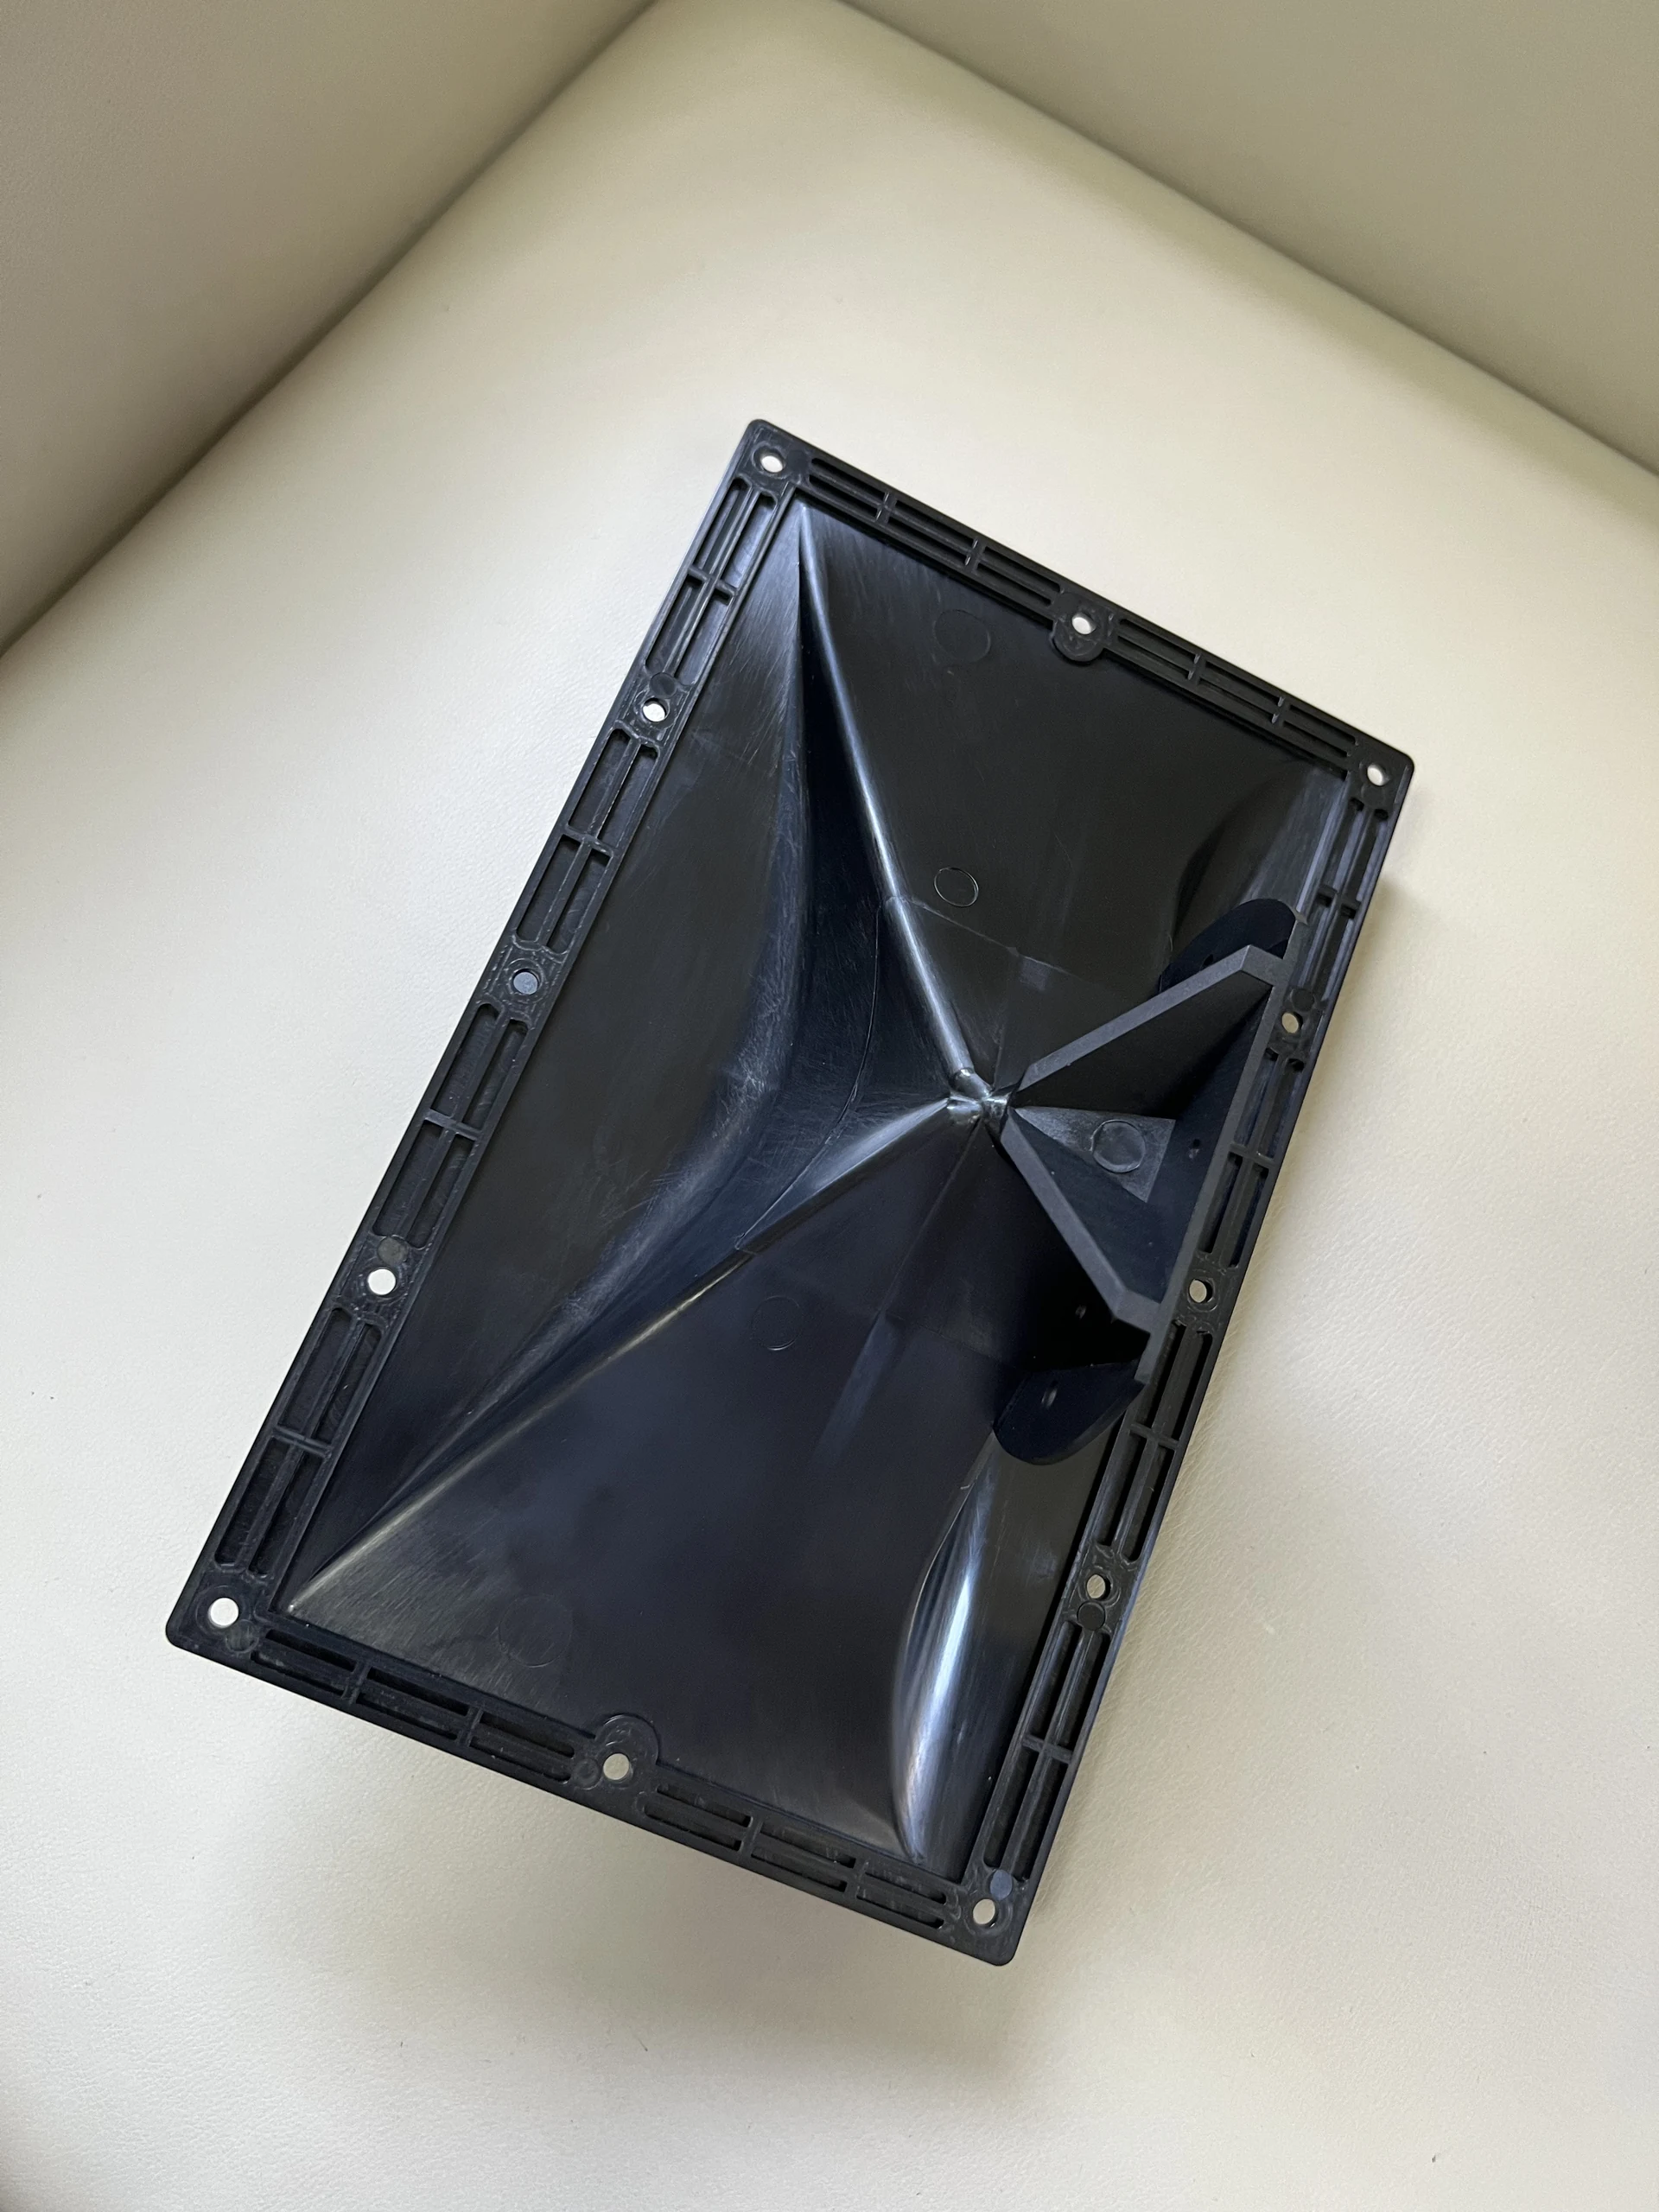
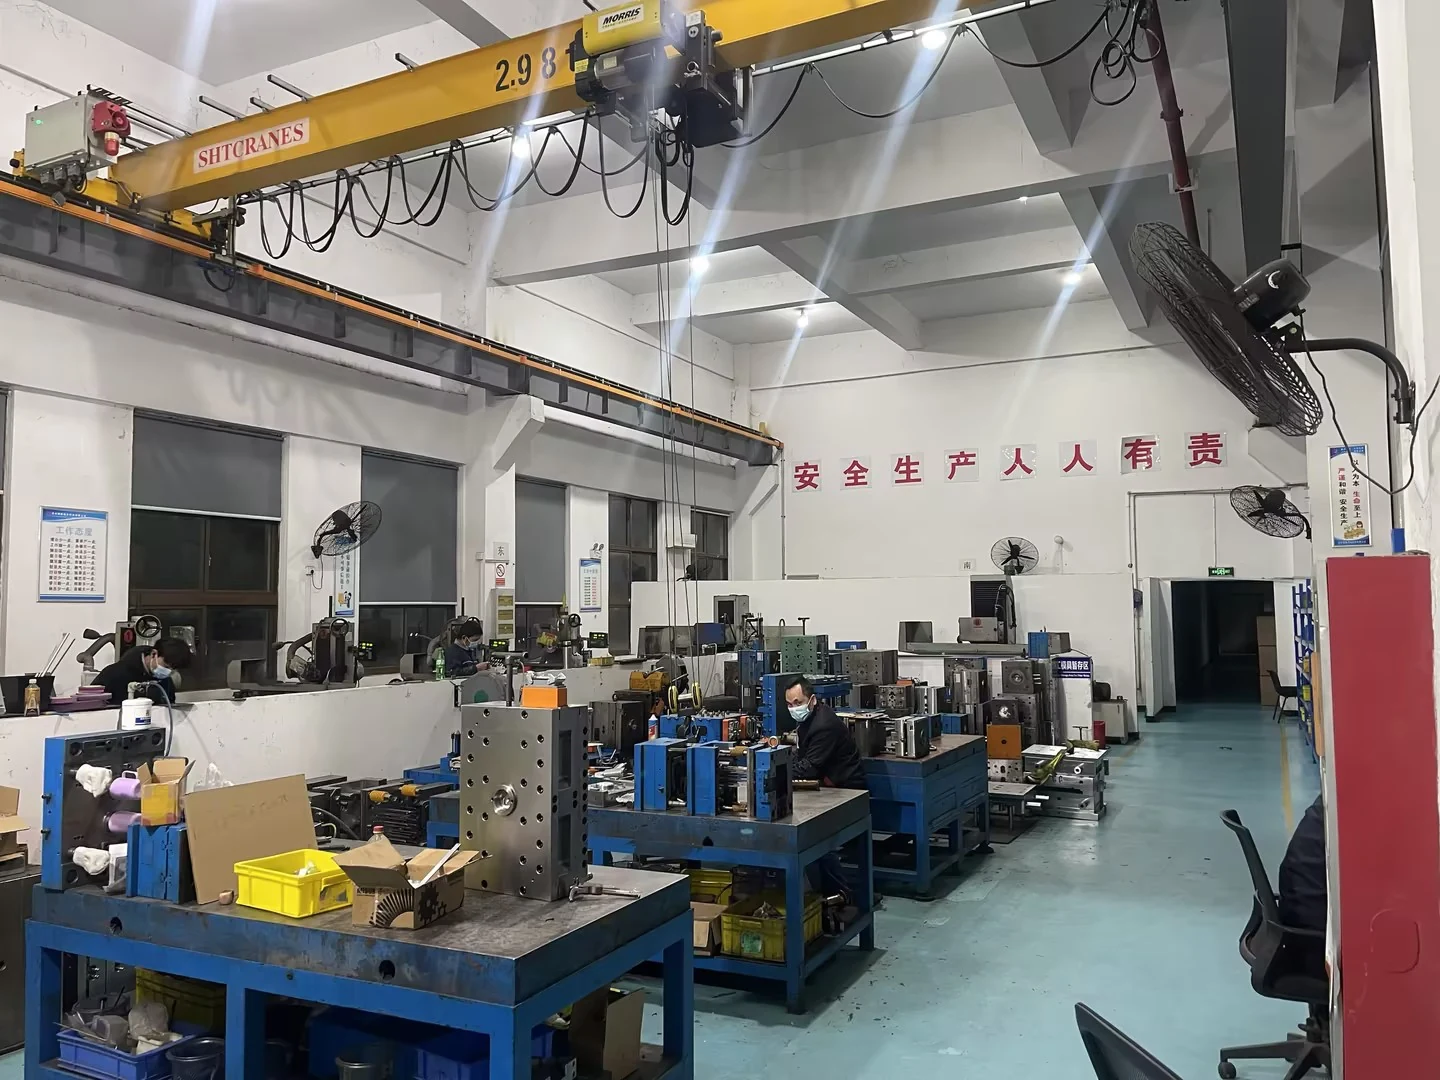
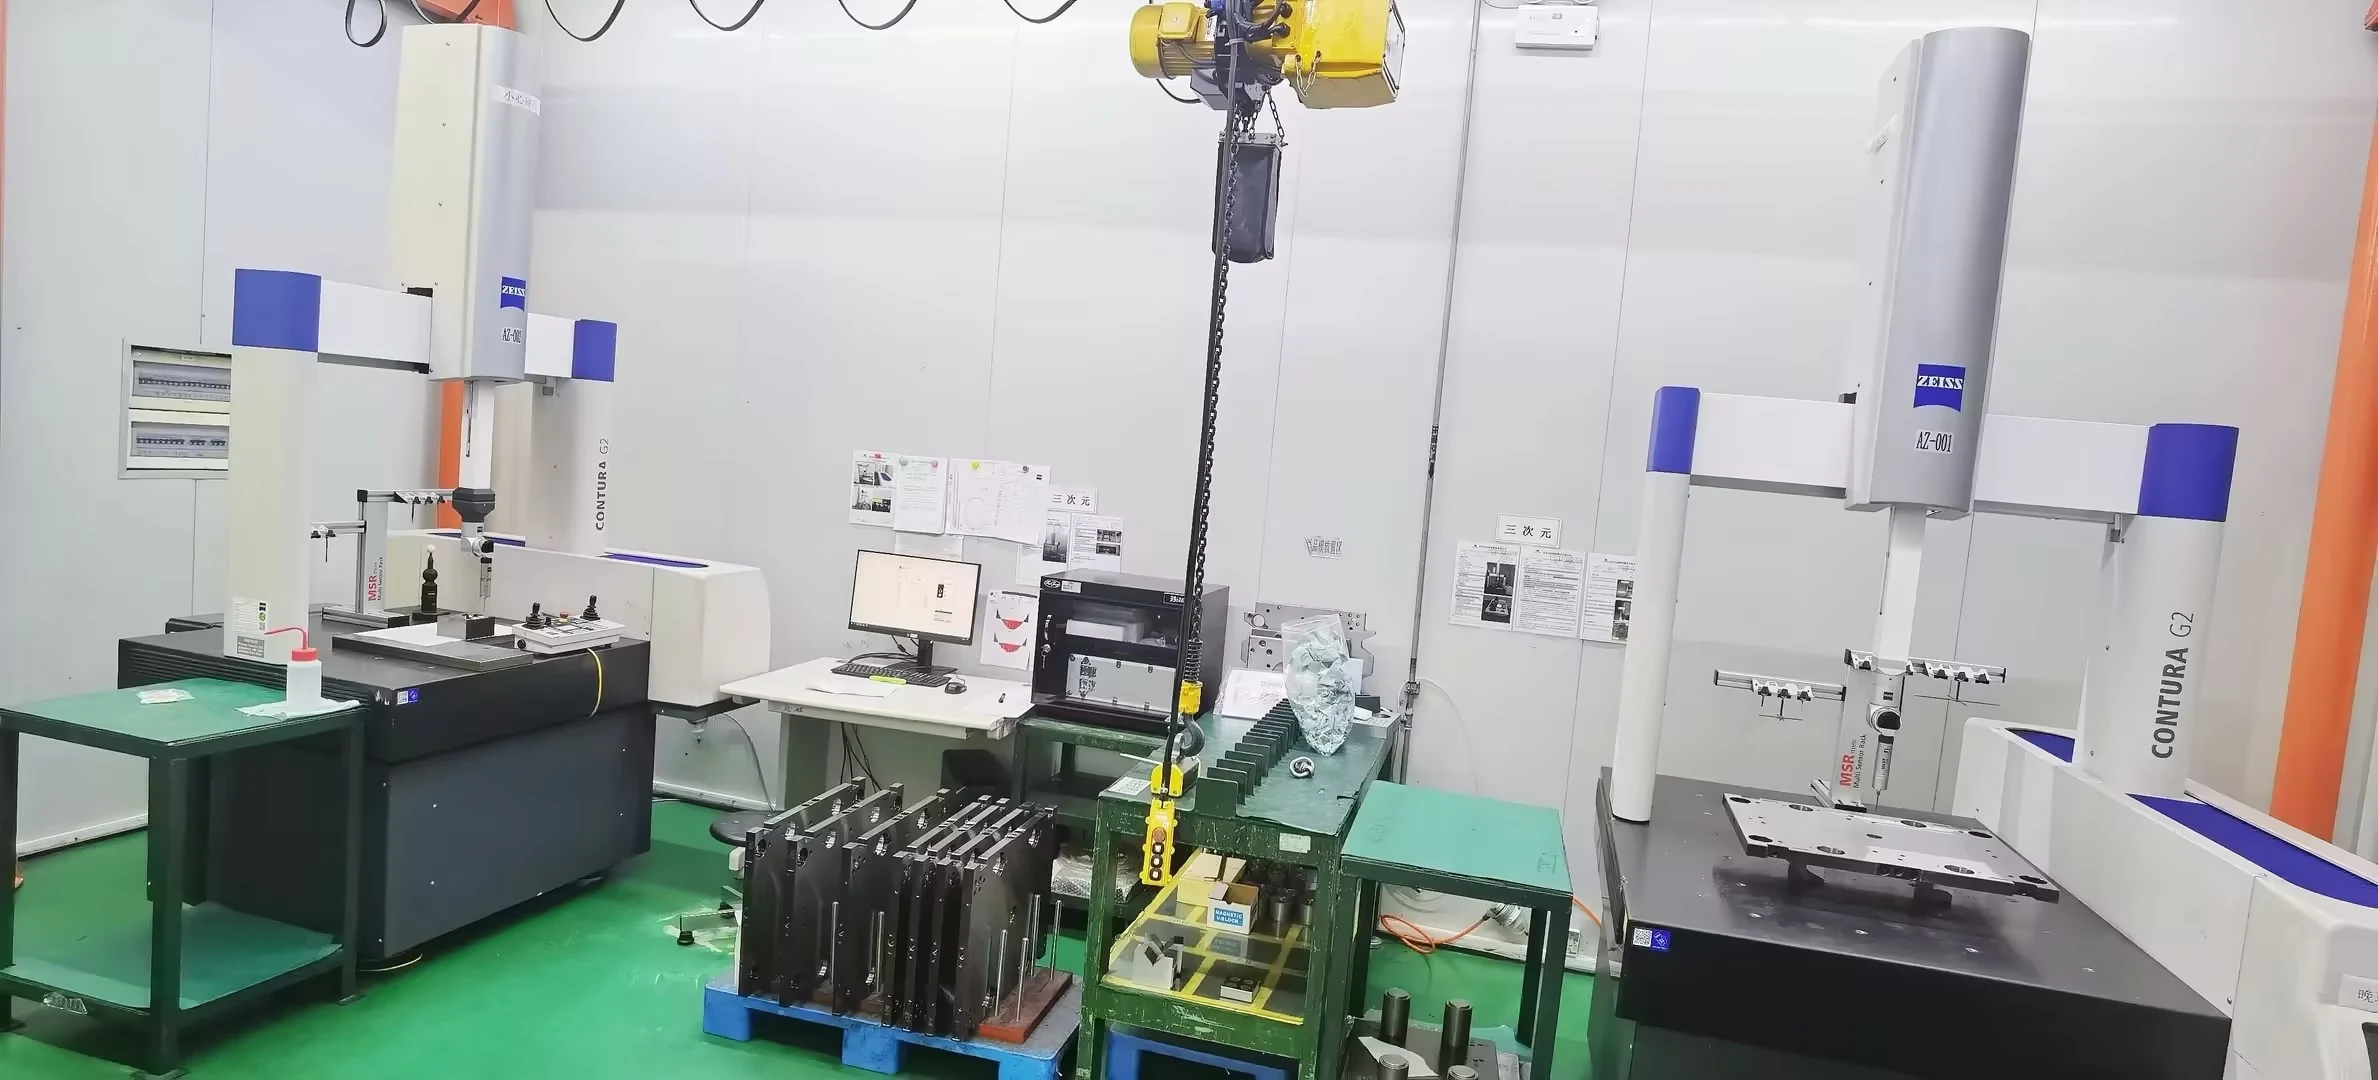
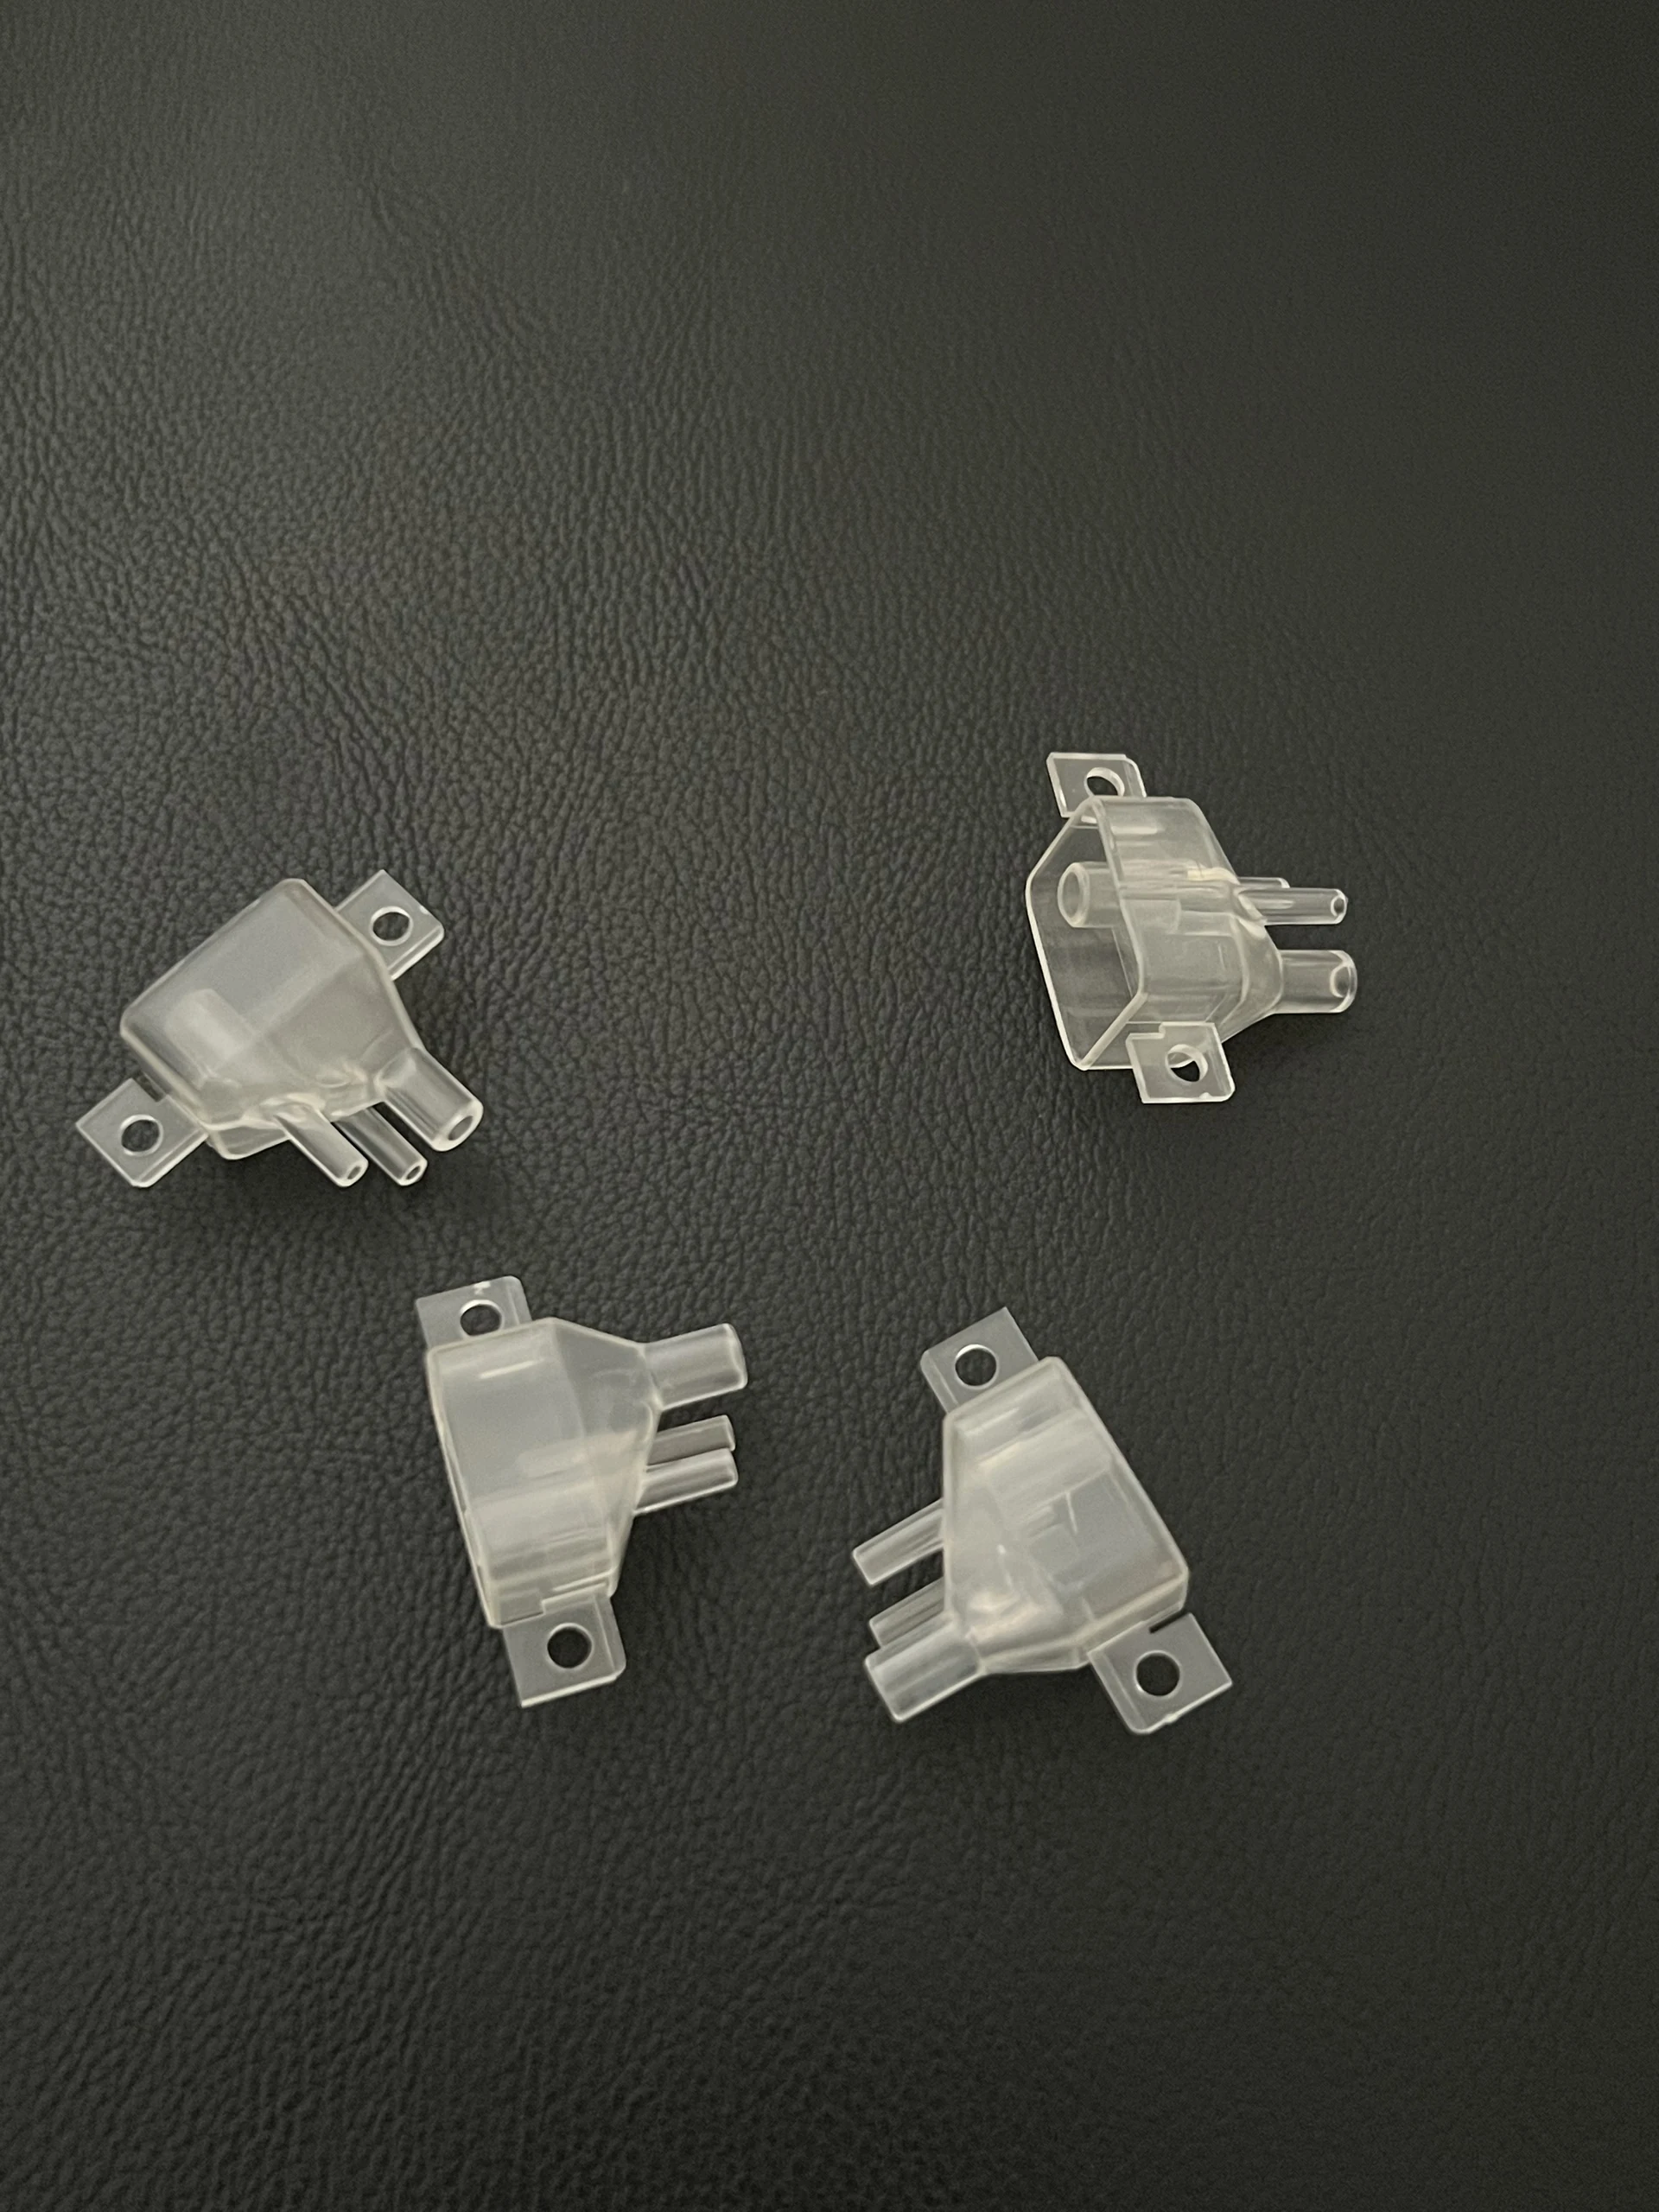
Precision injection-moulded parts need a clear definition of fit, appearance and inspection. JingZhan supports custom tool development and repeat moulding for structural and functional components, with tolerances reviewed against the specific resin and geometry rather than a blanket accuracy claim. 設計と製造 Mark the dimensions that control assembly or function. Agree datums, conditioning and measurement methods before quotation so the inspection plan matches the part’s intended use. 壁の遷移、ゲート、ベント、離型方向を確認します。試作を用いて、変形、ショートショット、表面マークを実際の部品要件と照合します。 Confirm the drawing revision, material grade and reference samples before repeat release. Review material, tooling or process changes against the same acceptance requirements. 技術仕様 生産および繰り返し供給 提供された会社の設備目録には、50~500トンの成形機、CNCおよびEDMのツーリング資源、さらにCMMおよび光学測定装置が含まれる。プレス機の選定は、ショット量、投影面積、樹脂、キャビティ配置によって決まる。設備能力は、すべての成形特徴に対して単一の公差を確立するものではない。 反復供給は、承認図面、樹脂グレード、参照サンプル、検査計画に従う必要があります。材料ロットの識別、必要に応じたキャビティ追跡、梱包、変更承認について合意してください。後続のバッチが承認済みベースラインと比較可能であり続けるよう、実際の需要に基づいて金型保守とリリースを計画してください。 金型投資は個片価格とは別に見積もられる。年間需要とリリース数量を共有することで、キャビティ数、調達、バッチコストをまとめて検討できる。 関連アプリケーション 電子機器および産業機器向けのカスタム構造部品および機能部品。 再現性のある組立嵌合が求められる小型の成形サポート、カバー、インターフェース。 写真は当社が製造した部品の一例を示すものであり、共通仕様を持つ標準製品ではありません。電気、難燃、光学、環境その他の性能に関する主張には、グレードの文書およびプロジェクト固有の検証が必要です。 図面と供給要件についてご相談ください。 CAD、樹脂の希望、重要形状、年間需要量、およびリリース数量を送付してください。 当社のエンジニアリングチームにお問い合わせください →Custom precision mouldings supplied against an approved drawing
主要な加工要件
Identify the critical features
Design for repeatable moulding
Approve a stable baseline
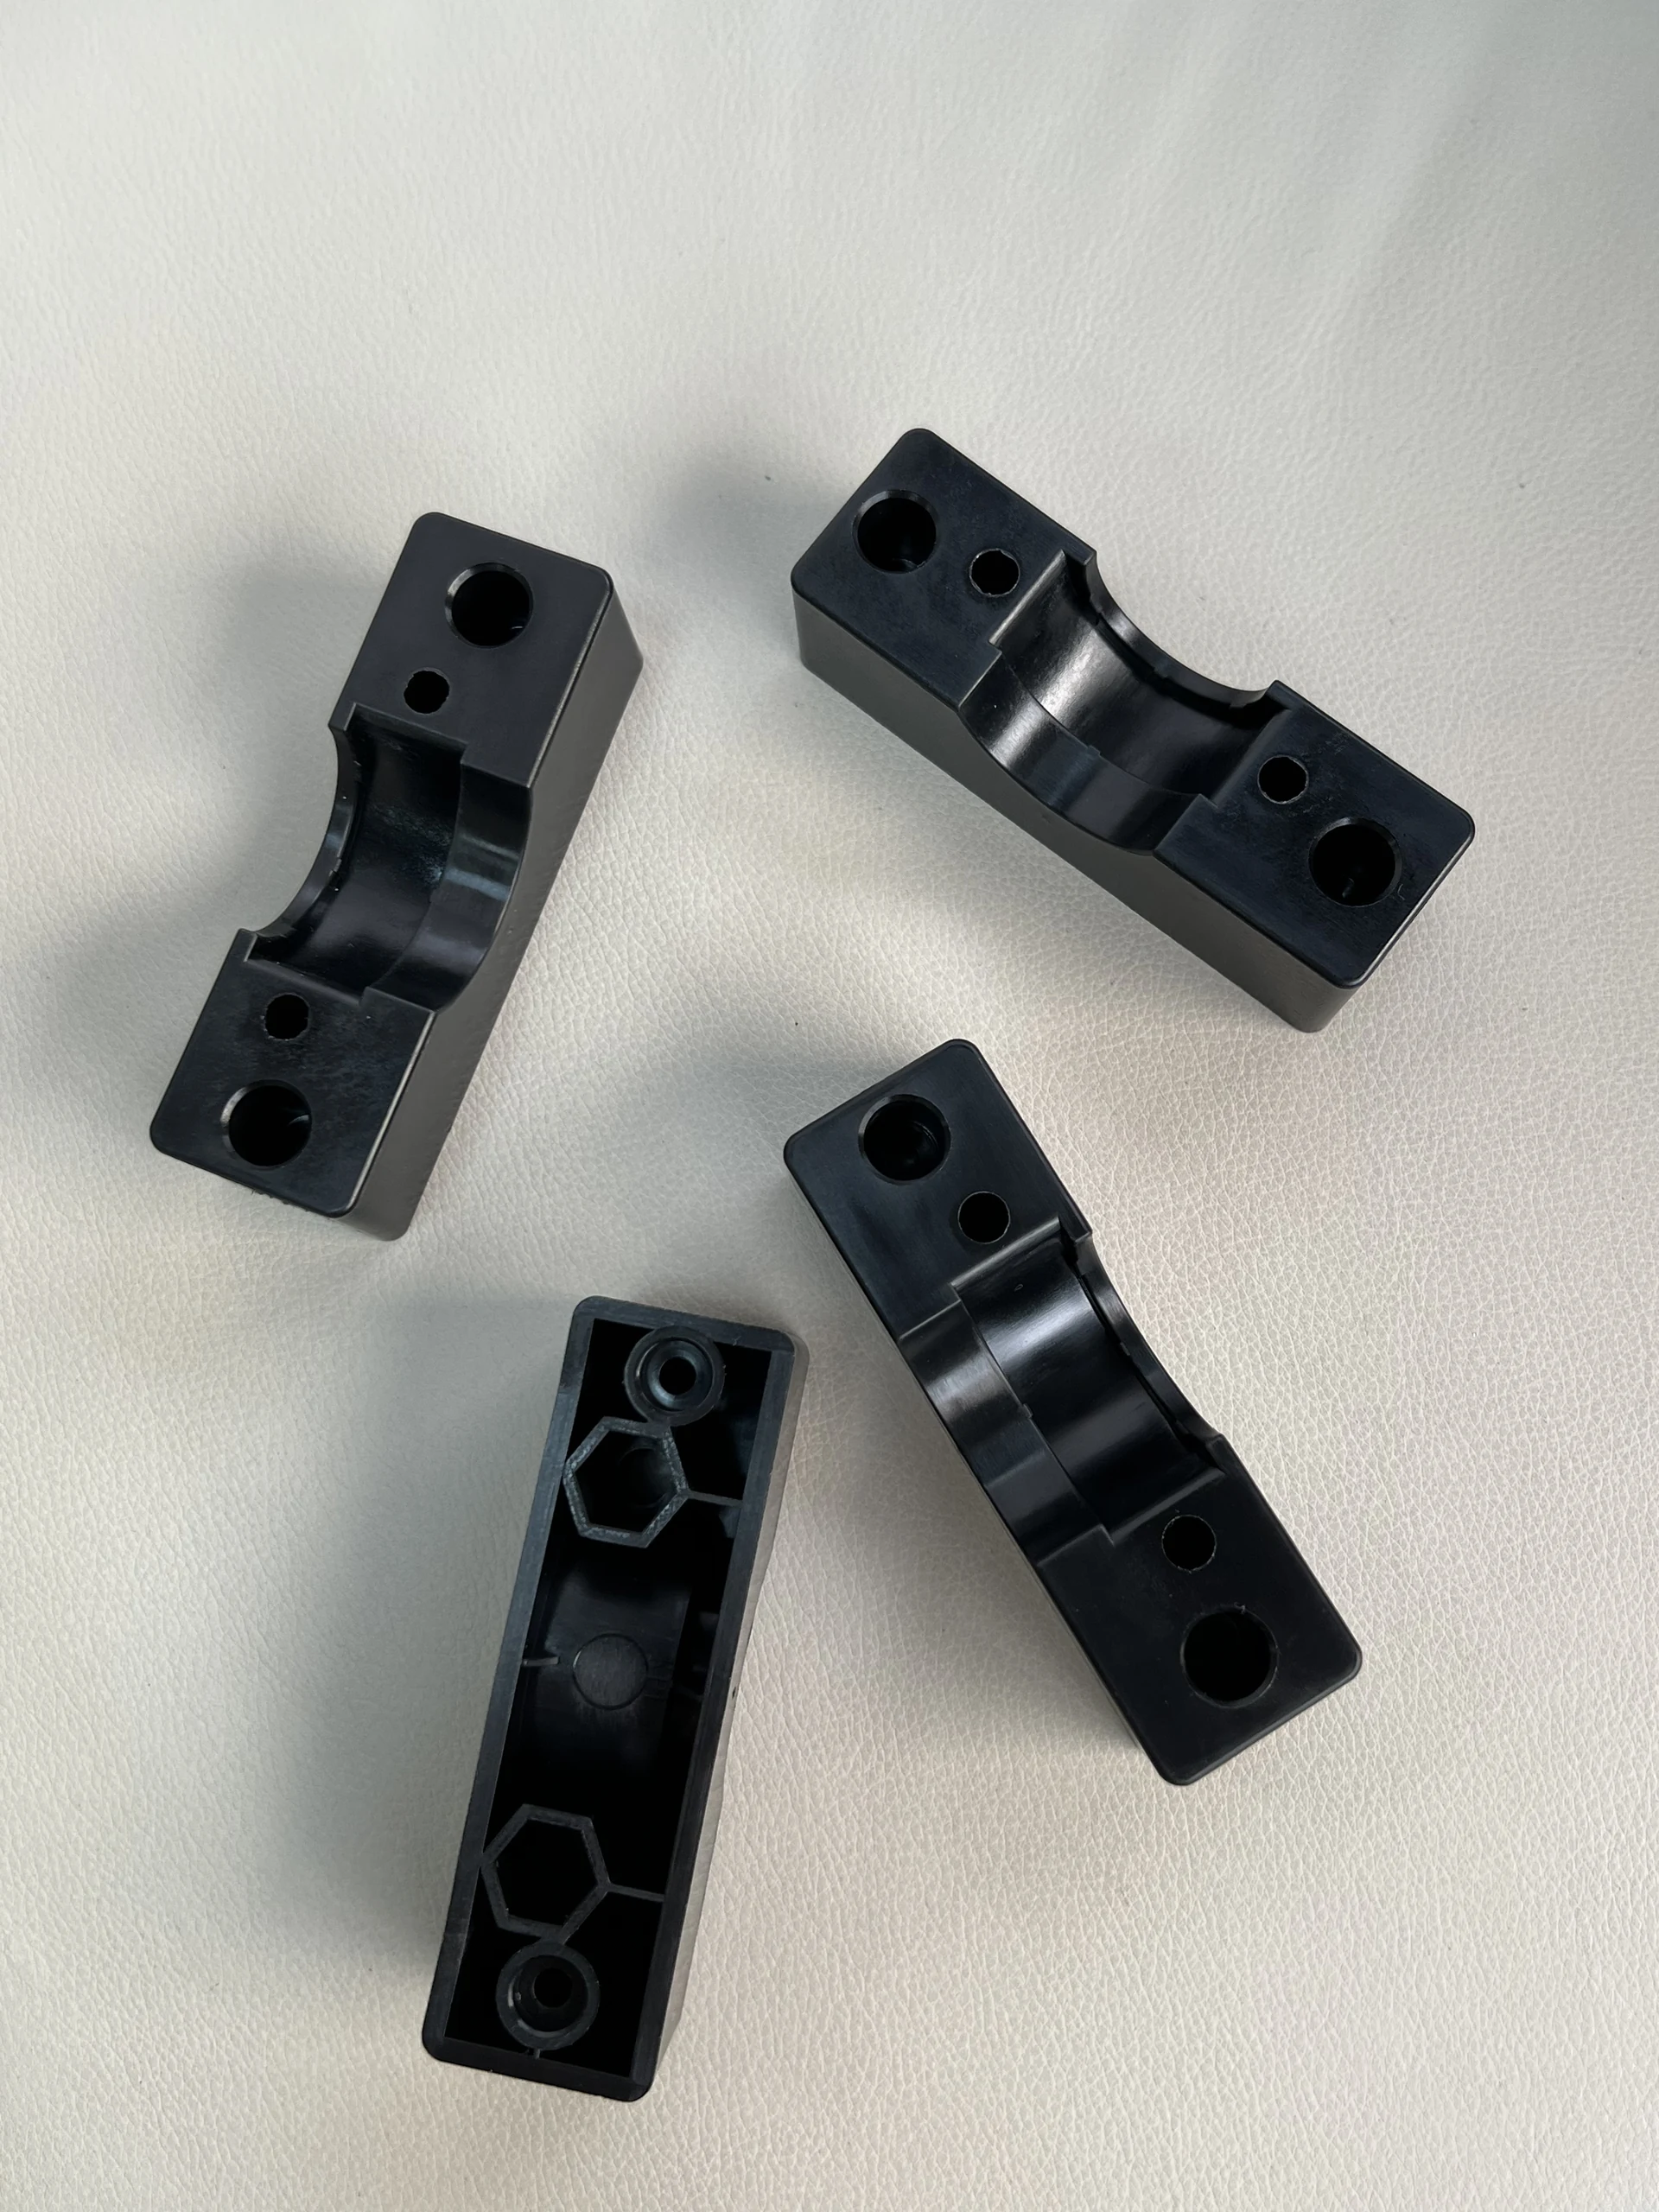
お客様の部品について合意されたパラメータ
パラメータ
プロジェクト仕様
製造範囲
カスタム金型製作、射出成形、試作承認。
材料選定
顧客の部品仕様に基づいて選定されたエンジニアリング熱可塑性プラスチック。
エンジニアリングの焦点
図面で定義されたインターフェース、リブ、開口部、サポート、固定位置。
寸法と公差
Approved drawing; feature-specific agreement and inspection method.
色と仕上げ
試作前にグレード、色、テクスチャ、外観領域を確認。
金型配置
キャビティ数とインサートは形状と需要に応じて選定。
品質記録
First-article and agreed batch checks; reporting scope quoted.
納品
保護部品または合意されたセットで、ロットおよびリビジョン識別付き。
設備、リードタイム、注文計画
計画項目
見積の根拠
DFMレビュー
完全な図面と要件の提示後、目安として3~5営業日。
新しい金型
工具設計承認および商業リリース後、初回工具試作まで目安4~8週間。修正および顧客検証は別途。
注文数量
初期見積計画の基準:部品番号、樹脂、色ごとに500個のパイロットまたは1,000個のリピートバッチ。プロジェクト見積の対象となります。
繰り返し注文
材料と生産枠が確定した後、目安として10~15営業日。顧客による認定、特殊加工、輸送は別途。
承認されたベースラインでリピート注文を維持
これらの部品を使用できる場所
技術仕様
当社の射出成形能力は幅広い材料、部品サイズ、複雑度レベルに対応します。詳細な技術パラメータは以下のとおりです。
| 型締力 | 80 1,600トン |
| 最大部品重量 | 0.1g 6,000g |
| 最大部品寸法 | 1,200 × 800 × 400mm |
| 射出圧力 | 最大2,500 bar |
| 金型材料 | ABS、PC、PP、PA66、POM、PEEK、PMMA、TPEなど |
| 金型寿命 | 500,000 2,000,000ショット |
| 納期 | 150営業日(T1サンプル) |
| 認証 | ISO 9001:2015、IATF 16949、ISO 13485 |
| 特殊工程 | インサート成形、オーバーモールド、二色成形 |
おすすめ製品
世界中の業界リーダーが信頼する高精度射出成形部品をご覧ください。