反復OEM供給向けカスタム光学部品
LED照明、警告灯、光学アセンブリ用のカスタム射出成形レンズ部品。反復OEM注文向けの金型および生産計画を含みます。
JingZhanは、顧客承認済みCADから金型試作および部品生産までのルートを支援します。継続供給においては、管理された図面改訂、合意された品質記録、納入スケジュール、および生産用金型の保守計画もプロジェクトに必要です。
レンズ設計とともに、予想年間需要量とリリース数量を共有してください。金型ルートとバッチ経済性を一緒に検討できます。写真はカスタム部品の例を示しており、標準在庫範囲ではありません。
設計およびプロセス
光学レンズを成形する際に重要なこと
DFMレビューでは、透光面と機械的機能を分けて検討する必要があります。承認図面に照らして両方をレビューし、部品全体に一つの一般的な公差や外観ルールを適用するのではありません。
01
光学面を保護する
使用可能な光学領域と、ゲート、パーティングライン、エジェクター接触の許容位置を定義する。図面と外観サンプルを用いて、傷、フローマーク、ウェルドライン、黒点、ゲートベスティジの限界について合意する。
02
レンズプロファイルを制御する
レンズプロファイル、中心厚さおよび位置決めデータムを一緒に指定すること。金型を切削する前に、厚さの遷移、充填および冷却を検討すること。特に厚い光学セクションが薄い取付特徴と接する箇所では重要です。
03
アセンブリ用の樹脂グレードを選択する
光学グレードのPCおよびPMMAは出発点の選択肢であり、互換可能な代替品ではありません。光透過率、使用温度、衝撃、耐候性、およびコーティング要件に対してグレードを確認してください。樹脂サプライヤーのデータシートが加工条件を規定します。
04
乾燥と汚染を管理
選定グレードの樹脂乾燥、取り扱い、機械清掃の管理を確立してください。材料汚染や湿気に関連する外観不良は、後処理で隠すのではなく、成形プロセスと併せて検討する必要があります。
05
完全な光学モジュールを検証する
試作部品を使用して、PCB、LED、ハウジング、および取り付け機能への適合を確認する。ビーム分布と照度均一性は、実際の光源とアセンブリを用いた合意された試験が必要である。寸法検査だけでは光学性能を確立できない。
06
成形後は表面を保護したままにすること
擦り傷や引っかき傷を抑えるための取り扱いと分離梱包を計画します。外観判定が再現可能になるよう、生産前に検査照明、観察条件、許容サンプルを合意します。
金型製作前にインターフェースを確認
LED位置、嵌合CAD、位置決め形状、およびシーリング面があればレンズ図面とともに提供してください。そうすれば、金型へのアクセス、離型方向、および組立クリアランスを一緒に検討できます。
光学形状の変更はお客様の設計承認が必要です。検証済みの光学設計を、見た目が似たレンズで代替することはありません。
技術仕様
お客様の図面に基づいて構築された仕様
これらはカスタム製造オプションおよび確認項目です。このページに掲載されているすべてのコンポーネントの測定仕様ではありません。
製品および金型仕様の枠組み
パラメータ
仕様または確認が必要
製造プロセス
専用金型と試作サンプル検証を伴うカスタムプラスチック射出成形。
コンポーネントの範囲
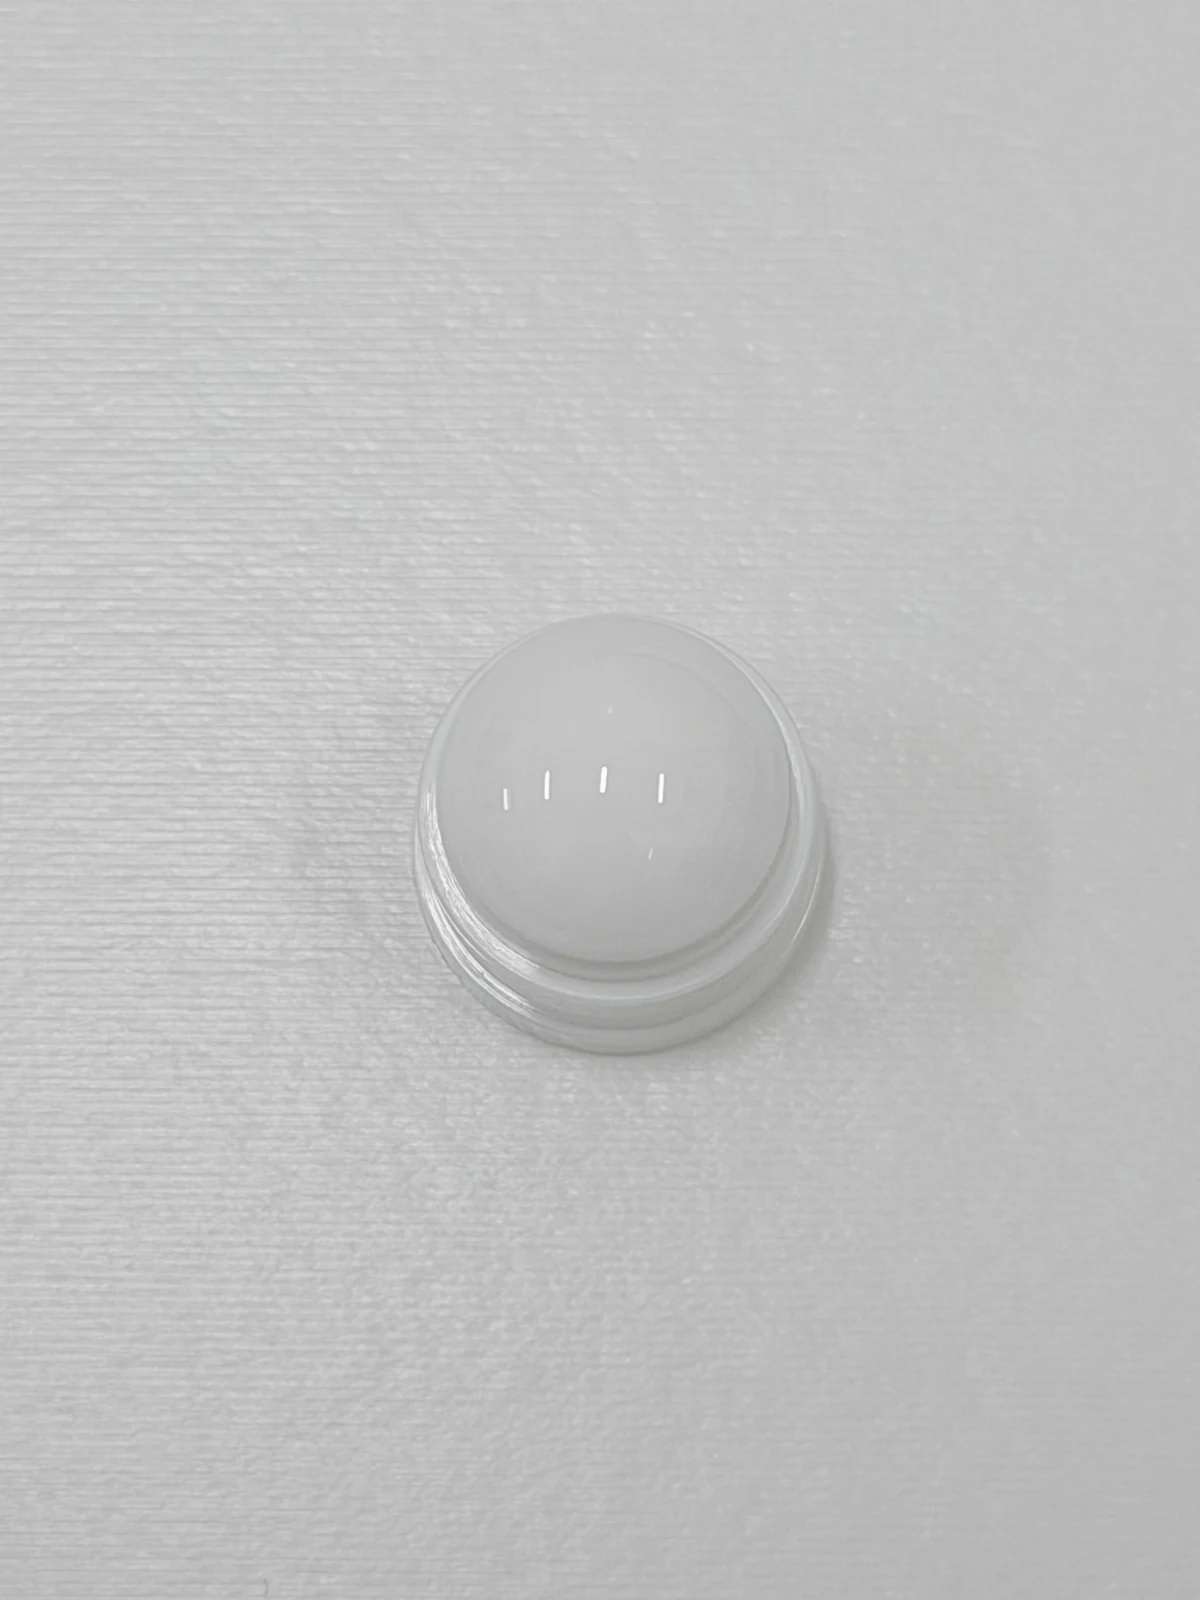
円形レンズコンポーネント、LEDレンズカバー、および関連する精密光学成形品。承認済みCADによる。
樹脂オプション
光学グレードPCまたはPMMA。COC/COPおよびその他の光学材料は特定の設計について検討可能。グレードとサプライヤーは金型試作前に承認されること。
全体サイズと肉厚
顧客の2D/3Dデータへ。最大断面厚さ、流動経路、および投影面積はDFM中に検討されます。
重要寸法と公差
図面固有で、データムと測定方法は合意済み。金型製作設備の精度は、完成したプラスチックレンズに対する包括的な公差ではありません。
光学プロファイルとビーム角度
顧客の光学設計へ。ビーム角と配光は、指定されたLEDおよび組み立て済みモジュールで検証されます。
透過率、ヘイズ、色
合意された波長または試験方法、厚さ、樹脂グレードにおけるプロジェクト固有の限界値。透明または着色のオプションには承認済みサンプルが必要です。
表面および目視欠陥
光学領域の境界、研磨または光学テクスチャ、傷の限度、および許容される成形痕は、図面および承認された外観基準に従うこと。
金型インサート材料
S136/ESRまたは他の適切な金型鋼を、光学仕上げ、耐食性、工具寿命の要件に照らして評価することができる。
キャビティとランナーの配置
単一または複数キャビティの金型は、数量、バランス、形状および投資の検討後に選択される。ランナータイプは金型提案で確認される。
検査および記録
合意された寸法および外観検査計画。見積書に定義された試作報告書および材料文書を含みます。光学性能試験は別途範囲となります。
生産基準
顧客部品番号、図面改訂、承認済み樹脂グレードと色、重要特性、承認済み試作品が、リピートオーダーリリース前に定義されます。
供給体制
バッチ数量および要求納期は注文ごとに合意されます。年間予測、スケジュールリリース、および緩衝在庫要件は別途検討されます。
梱包
合意された表面保護および輸送要件に従った分離保護梱包。
製造および検査
工具室、成形および寸法検査
JingZhanは金型製作、射出成形、寸法検査を組み合わせています。利用可能な設備はCNC加工、放電加工、研削、研磨に対応しています。特定のレンズの工程はエンジニアリングレビュー後に選定されます。
設備オプションと提案された工程割り当て
ステージ
記載機器
この製品ファミリーへの適用
金型加工
Makino V33 CNC、YASDAおよびその他の記載CNCセンタ、Sodick/Makino放電加工。
金型インサート、位置決め形状、および支持工具の形状。光学面は承認された表面要件に仕上げてください。
表面仕上げ
研削設備およびTGP-100ミラー研磨設備を記載。
インサート形状と指定された光学面に応じた仕上げルートを選択します。表面測定は別途確認してください。
射出成形
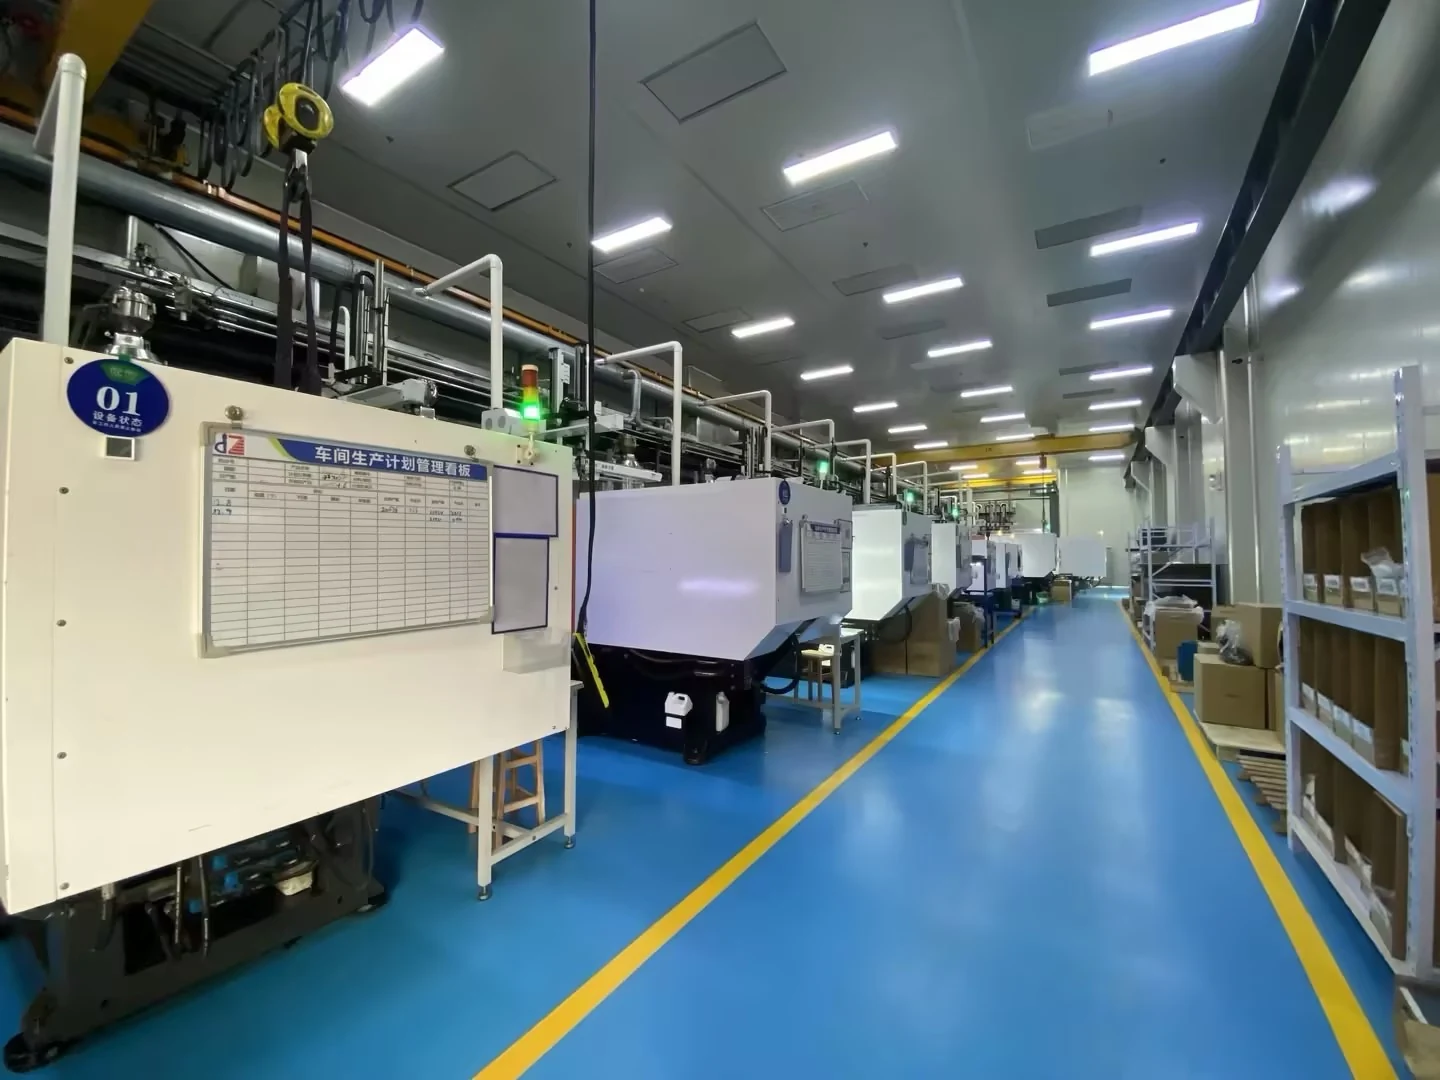
Nissei 50 Tおよび100 T、Chen Hsong 128~260 T、Haitian 500 Tの機械。
小型レンズのパイロット金型では、まず50~100 Tの機械を検討してください。最終選定は、投影面積、キャビティ数、ショットボリューム、樹脂によって決まります。
寸法検査および外観検査
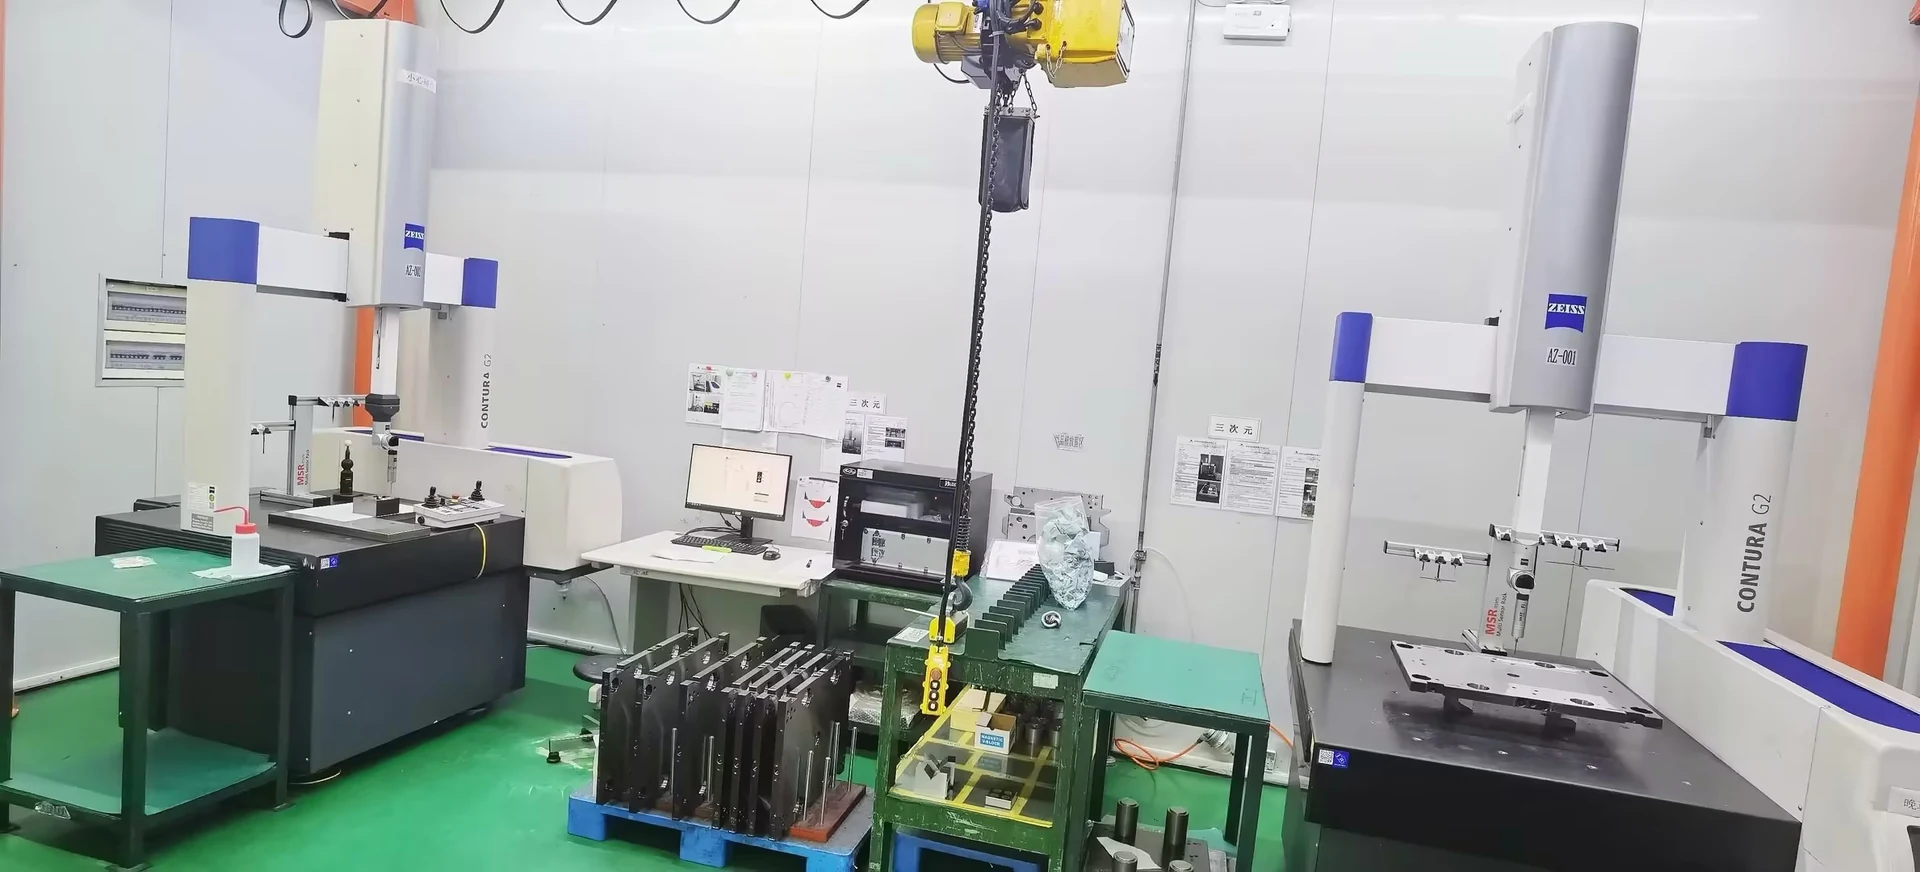
ZEISS/Hexagon CMM、記載されたビジョン測定システム、Nikon顕微鏡。
適切な治具と方法を用いて、合意された位置決め寸法、特徴、および目視欠陥を確認します。
光学検証
プロジェクトのために合意すべき試験リソース。
ビーム、透過、その他の光学試験を顧客、合意された外部試験機関、または特別に手配されたリソースのいずれが実施するかを確認する。
生産バッチ間の一貫性
量産反復の前に品質基準を合意する
再発注は、識別可能な部品改訂および合意された合格基準を参照すべきです。光学部品の場合、それには光学領域の境界、外観サンプル、重要な位置決め寸法および機能的光学試験の方法が含まれます。
管理計画では、何を検査するか、いつ検査するか、どの記録が shipment に同行するかを特定する必要がある。記録の入手可否、サンプリング頻度、保管期間は、生産リリース前にプロジェクトのために確認される。
JingZhan寸法検査装置。光学性能試験は、レンズと組み立て済み照明モジュールで別々に範囲を定めます。
継続的な部品供給のために合意すべき品質管理範囲
管理点
プロジェクト計画で定義すべき事項
承認済み部品ベースライン
部品番号、図面改訂、承認された樹脂と色、承認済みサンプル、重要寸法および外観限度。
材料識別
樹脂メーカーとグレード、色仕様、材料ロット識別。必要な材料宣言または証明書は見積もりに記載されています。
初回品および工程内チェック
立ち上げ時の受け入れ、中断または関連する調整後のチェック、および運転中の寸法と目視欠陥に対する合意されたサンプリング計画。
出荷リリースとトレーサビリティ
出荷ロット、数量、部品リビジョン、検査記録。お客様が要求する材料および生産情報へのリンク付き。
光学許容基準
試験方法、治具または完成LEDモジュール、合格基準および責任を負う試験担当者。寸法結果は光学検証に代わるものではありません。
不適合部品
識別と分別、エスカレーション連絡先、封じ込め、および影響を受ける供給が再開する前の合意された処分または是正措置対応。
報告された問題について、有用な初期情報は部品番号と改訂、納品またはロット参照、影響数量、写真および測定結果です。供給計画では、誰が処分決定を行うか、および交換または手直しをどのように合意するかを定めるべきです。
継続的なOEM部品供給
生産需要に合わせて反復注文を計画する
JingZhan射出成形ワークショップ。能力と納品枠はプロジェクトおよび注文スケジュールに基づいて確認される。
年間需要と出荷サイズは異なる目的を果たします
年間需要はキャビティ数、樹脂調達、金型投資の評価に役立つ。リリース数量と要求日はバッチ計画を決定する。両方を提供することで、単位コストと納期柔軟性の比較が可能になる。
Scheduled releases, reserved capacity, buffer stock and emergency replenishment can be discussed as separate supply arrangements. Their quantities, responsibilities and costs need explicit agreement; they are not assumed to be included in a normal purchase order.
部品を承認する
量産リリース前に、図面改訂、樹脂、試作サンプル、検査範囲および梱包を確認すること。
供給計画に合意する
年間需要、リリース数量、注文リードタイム、および要求出荷日を定義する。
各バッチをリリースする
承認された部品番号と改訂を参照する。材料の入手可能性と生産枠を確認する。
ベースラインに対して再発注する
合意された仕様を引き継ぐ。次の影響を受けるバッチの前に変更を個別にレビューする。
金型投資と部品コストを分けて管理
見積もりでは、金型費用を個片価格とは別に特定する必要がある。バッチサイズ、樹脂グレード、キャビティ配置、段取りロス、検査範囲、および梱包はすべて経常コストに影響する。数量ベースの価格設定は、現実的なリリース量に対して評価することができる。
輸送および梱包基準を定義する
レンズ部品については、分離梱包と表面保護、梱包数量、および部品番号、リビジョン、ロット、数量を記載したラベルについて合意する。アセンブリ、顧客固有のラベリング、または特別梱包は、該当する場合に検討し見積もることができる。
参考プロジェクト計画
新規ツールのリードタイムとリピート注文を区別する
参考計画のみ。 以下の数値は初期見積もり前提であり、標準的なサービス保証ではありません。最終的なスケジュールと数量は、エンジニアリングと営業が部品、樹脂、金型、注文について確認します。
カスタムレンズプロジェクトの提案スケジュールとMOQ
項目
提案された出発点
条件
DFMおよび金型提案
3~5営業日
完全なCAD、光学領域の要件、樹脂の希望、および数量情報を受け取った後。
新規金型から初回試作まで
4~6週間
承認された金型設計および商業的リリースから。複雑な光学面、購入部品、設計変更はスケジュールを延長する場合がある。
試作検査と提出
試作後3~7営業日
合意された初期チェック用。顧客による検証および金型修正のループは追加となる。
初期見積もりのための成形サイクル
1ショットあたり30~90秒
この見積もりは検証済みの試作サイクルに置き換えてください。厚い光学部や応力管理要件では、より長い冷却が必要になる場合があります。
試験注文の最小発注数量
500個
金型承認後、部品番号、樹脂グレード、色ごとに提案。金型費と段取り費は別途見積もり。
反復生産のMOQ
1,000個
部品番号、樹脂グレード、色ごとに提案。セットアップロス、材料調達、年間需要に対して確認する。
リピート注文生産
10~15営業日
材料および生産枠が確認された後の合意されたバッチに対する目安。輸送時間および顧客承認時間は含まれません。
Final MOQ and delivery dates are confirmed in the project quotation per part number, resin grade and colour, taking annual demand and release frequency into account. A forecast informs planning; confirmed orders and any agreed stock arrangement define the actual commitment.
関連アプリケーション
照明アセンブリ用光学部品
これらの写真は、当社のサンプルコレクションにある関連部品タイプを示しています。完成した照明製品への適合性は、その光学設計、環境、および必要な検証によって決まります。デバイス承認は、完成した照明製品全体に対して評価されます。
警告および保守照明
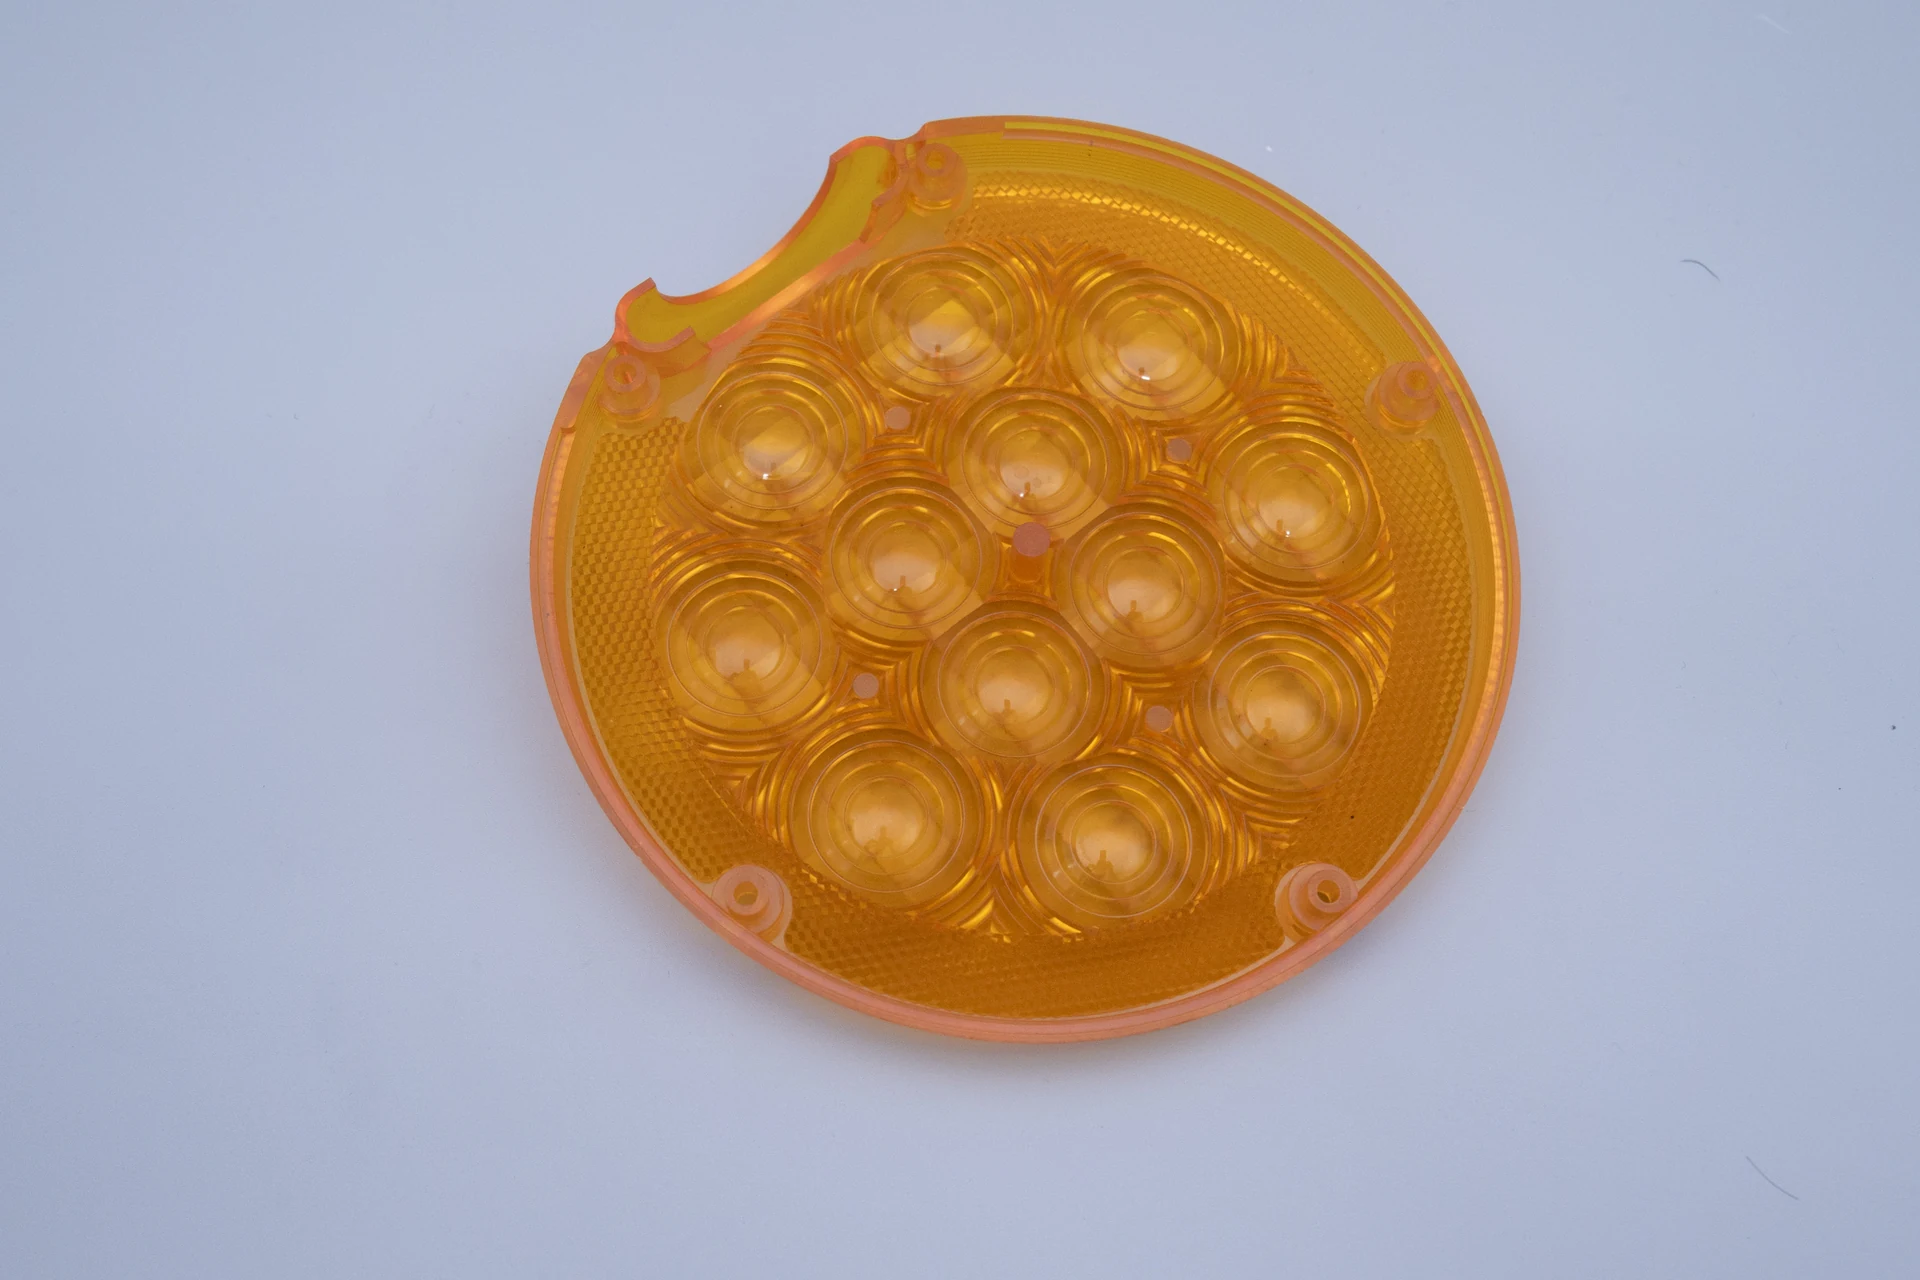
着色円形レンズコンポーネントは、意図するLEDレイアウト、ハウジング、視認性要件に基づいて開発できます。組み立て済みランプの色の一貫性、LED位置合わせ、屋外暴露要件を確認してください。
部品例:鉄道保守用ライトレンズ。
円形LED照明モジュール
レンズまたはカバーの形状は、光源および取り付け機能と調整されます。熱条件、必要な配光パターン、および表面外観が、樹脂と金型の提案を導きます。
部品例:円形LED光学素子。
マルチLED照明アセンブリ
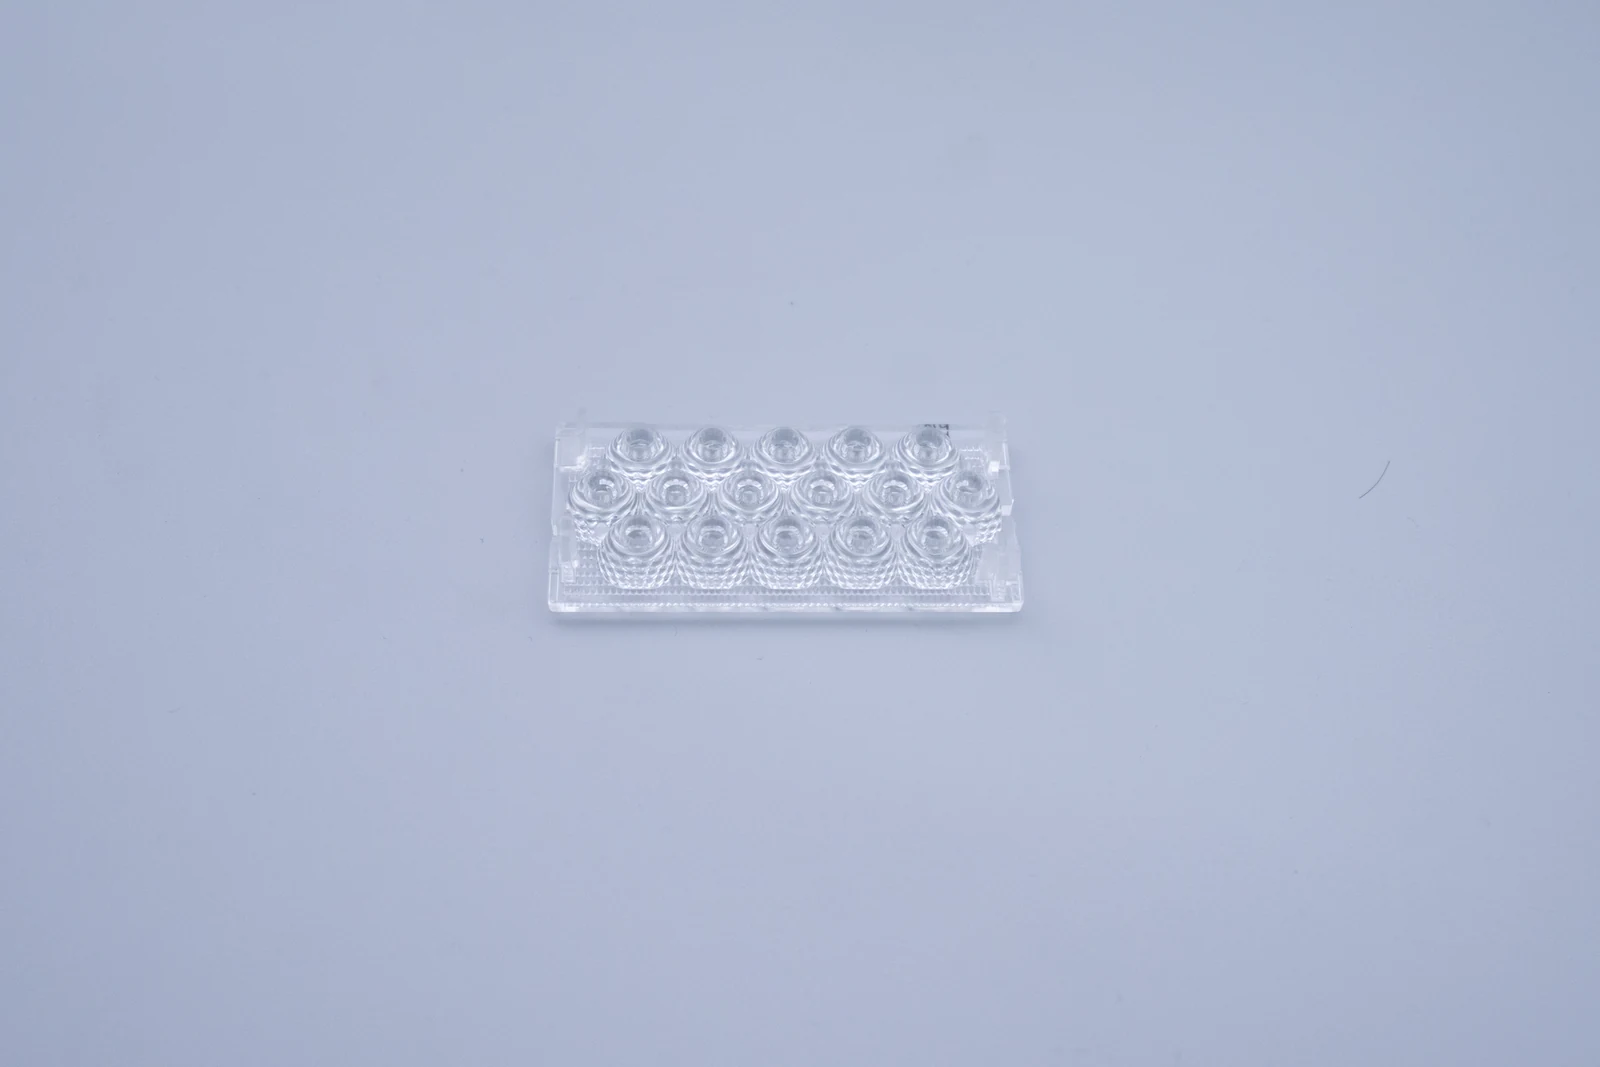
関連レンズアレイは、複数の光学機能を1つの成形部品に組み合わせます。ピッチ、光学機能の位置合わせ、および取り付け基準を、LED基板およびハウジングと併せて検討してください。
関連例:透明マルチレンズアレイ、同じ円形部品モデルではありません。
OEM購買に関する質問
初回発注と今後のリリースの計画
反復部品供給を設定するために何が必要ですか?
承認されたCADと図面、樹脂および色の仕様、重要な受入要件、予想年間需要、およびリリースごとの推定数量から始める。試作承認、検査記録、梱包および納品計画は、生産注文がリリースされる前に合意する。
年間所要量をより小さなバッチで納品できますか?
予想需要とリリーススケジュールを共有してレビューしてください。最小ロット、調達コミットメント、納期リードタイム、および在庫保有要件があれば、見積もりまたは供給取り決めで確認してください。
材料または部品の設計が変更された場合はどうなりますか?
要求された改訂を特定し、金型、プロセス、検査、価格、スケジュールへの影響を検討する。影響を受けるバッチを生産する前に、顧客の承認と新たな検証について合意する。
光透過率とビーム角度は材料の選択によって保証されますか?
番号。樹脂データシートは規定の試験条件下での材料を記述する。成形品と組立済み照明モジュールには、それぞれ独自に合意された受入基準と検証が必要である。
すべての光学および取り付け機能に1つの公差が適用されますか?
番号。光学プロファイル、位置決め寸法、非クリティカルな特徴は異なる機能を果たす。クリティカルな特徴と測定方法を指定し、ツールと検査計画が実際の組立を反映するようにする。
納品に含めることができる品質文書はどれですか?
見積もり時に、必要な寸法報告書、材料宣言、証明書、およびロット識別情報を指定してください。すべての文書が標準であると想定するのではなく、入手可能性、テスト範囲、およびプロジェクトの追加費用を確認してください。
OEM部品供給について協議する
図面と年間部品所要量を共有してください
部品のリビジョン、樹脂、重要特性、年間需要量、リリースごとの数量、および必要な納期を含めてください。検査および梱包要件も追加して、見積もりが継続的な供給範囲をカバーするようにしてください。
リピート部品の供給について協議する →

 英語
 スペイン語
 ポルトガル語
 ロシア語
 アラビア語
 フランス語
 ドイツ語
 中国語
 日本語
 韓国語